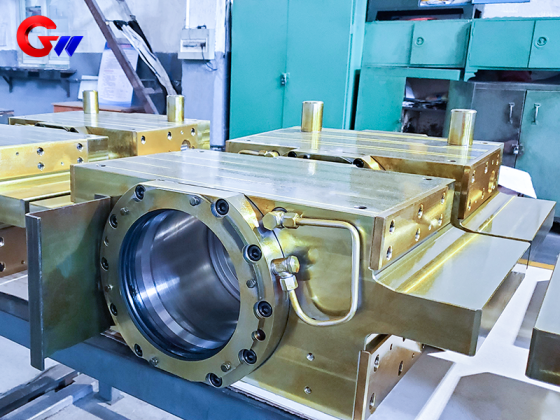


Mașină de laminat la cald a blocului de rulmenți intermediari din partea de acționare
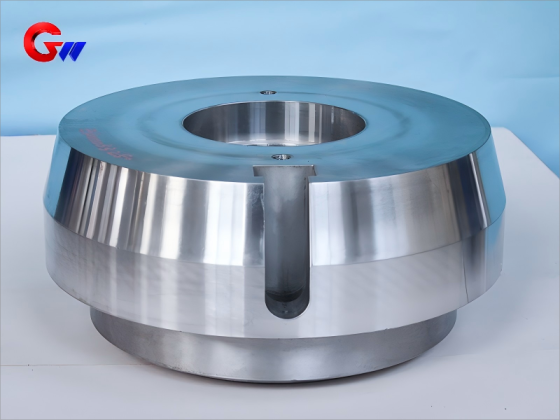
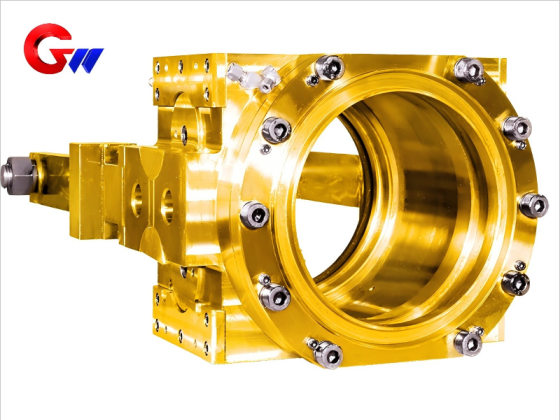
Blocul de lagăr intermediar de pe partea de antrenare a laminorului la cald este o componentă de susținere de precizie utilizată pentru a susține și poziționa cilindrul intermediar pe partea de antrenare a unui laminor la cald. Acesta susține sarcinile de laminare și le transferă către cadrul laminorului, susținând în același timp transmiterea cuplului prin sistemul de cilindri de pe partea de antrenare. Blocul de lagăr poate fi fabricat în funcție de configurația laminorului, dimensiunile cilindrilor, cerințele materialelor și specificațiile tehnice ale clientului.
Tip produs: Bloc rulment intermediar cu rolă, partea de acționare
Aplicație: Laminor la cald
Material: Oțel turnat sau oțel forjat, conform cerințelor aplicației
Personalizare: Fabricație personalizată standard și non-standard disponibilă
- GW Precision
- China, Luoyang
- Stipulație contractuală
- Capacitatea anuală este de 1000 de bucăți
- informație
Mașină de laminat la cald a blocului de rulmenți intermediari din partea de acționare
Cel/Cea/Cei/CeleBloc de rulment intermediar pe partea de acționare a laminorului la caldeste una dintre componentele structurale importante ale unui laminor la cald. Este utilizată în principal pentru a susține și poziționa cu precizie cilindrul intermediar pe partea de acționare a laminorului, în timp ce suportă sarcinile mecanice generate în timpul laminării și le transferă către cadrul laminorului.
În timpul laminării la cald, blocul de rulment intermediar funcționează în condiții solicitante care implică temperaturi ridicate, apă de răcire, lubrifiant, praf, încărcări repetate și vibrații. Zona de laminare poate atinge aproximativ 800–1200°C, în timp ce blocul de rulment în sine este proiectat să funcționeze ca parte a ansamblului de susținere a rolei în condiții de funcționare industrială continuă.
Blocul de lagăr trebuie să mențină o poziționare stabilă a rolei intermediare și să ofere o condiție de instalare adecvată pentru rulment. Poziționarea precisă ajută la reducerea deformării rolei și susține o aliniere stabilă a rolei în timpul laminării. În funcție de configurația laminorului, componenta poate funcționa și cu un sistem hidraulic de role de îndoire și poate prelua forțe axiale suplimentare.
Suport, Poziționare și Transmisie a Puterii
Funcția principală a blocului de rulmenți intermediari de pe partea de transmisie este de a oferi o funcționare fiabilăsusținere și poziționarepentru cilindrul intermediar. Forțele de laminare sunt transferate prin ansamblul cilindru-lagăr în blocul de lagăr și apoi în cadrul morii.
Pe partea de acționare, blocul de lagăre este, de asemenea, asociat cu sistemul de transmisie a puterii. Acesta se poate conecta cu arborele universal sau cu ansamblul cutiei de viteze și poate transmite cuplul motorului prin sistemul de acționare al laminorului.
Prin urmare, proiectul structural trebuie să ofere un suport suficient pentru rulment, menținând în același timp alinierea necesară între rolă, rulment și componentele de pe partea de transmisie.
Lubrifiere, etanșare și răcire
Lubrifierea și etanșarea sunt importante pentru funcționarea fiabilă a unui ansamblu de rulmenți al unui laminor. Informațiile furnizate despre produs includ un sistem de lubrifiere ulei-aer conceput pentru a susține lubrifierea rulmenților și a ajuta la prevenirea pătrunderii apei de răcire și a depunerilor de oxid în zona rulmentului.
Blocul de lagăre poate, de asemenea, să încorporeze sau să funcționeze cu un sistem de răcire intern. Apa sau aerul circulant pot fi utilizate acolo unde este necesar pentru a ajuta la controlul temperaturii lagărelor și a reduce creșterea excesivă a temperaturii în timpul funcționării continue.
Lubrifierea, etanșarea și răcirea adecvate ajută la protejarea rulmentului și a suprafețelor de contact în mediul de laminare la cald. Aceste funcții sunt deosebit de importante acolo unde apar simultan apa de răcire, depunerile de crustă, lubrifiantul și condițiile de funcționare la temperatură ridicată.
Selecția materialelor
Informațiile furnizate includ materialeOțel turnat ZG35CrMo și ZG42CrMopentru aplicații care necesită un echilibru între rezistență și procesabilitatea turnării.
Pentru aplicații cu sarcini ultra-mari,Oțel forjat 34CrNiMo6este, de asemenea, menționată ca opțiune, oferind o rezistență mai mare la oboseală pentru condiții de operare dificile.
Selecția finală a materialului depinde de configurația laminorului, structura blocului de rulment, condițiile de încărcare, cerințele de fabricație și specificațiile tehnice ale clientului. Prin urmare, selecția materialului este determinată în funcție de produsul real, mai degrabă decât de aplicarea unei singure clase de material pentru fiecare bloc de rulment.
Procesul de fabricație
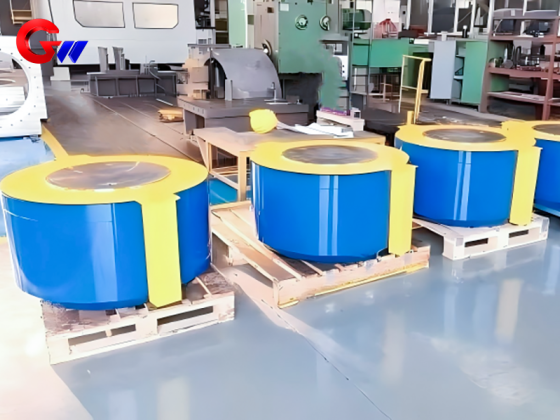
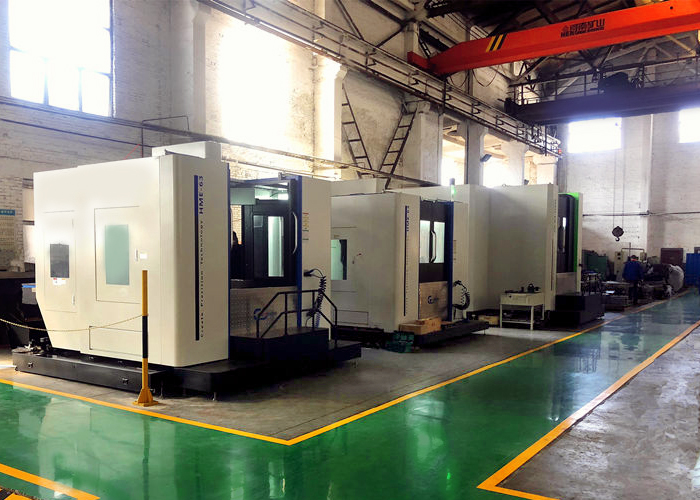
GW Precision a dezvoltat un proces de prelucrare matur pentru blocurile de laminoare, datorită experienței îndelungate în producție. Procesul de producție combină prelucrarea verticală, găurirea orizontală, planificarea procesului asistată de calculator și inspecția etapizată.
În timpulprelucrare verticală, componenta este inițial prelucrată conform geometriei desenului. O adaos de prelucrare este rezervată pe suprafețele relevante, iar zonele prelucrate sunt curățate și debavurate pentru inspecție. Prima piesă este inspectată înainte de continuarea procesului de producție ulterior.
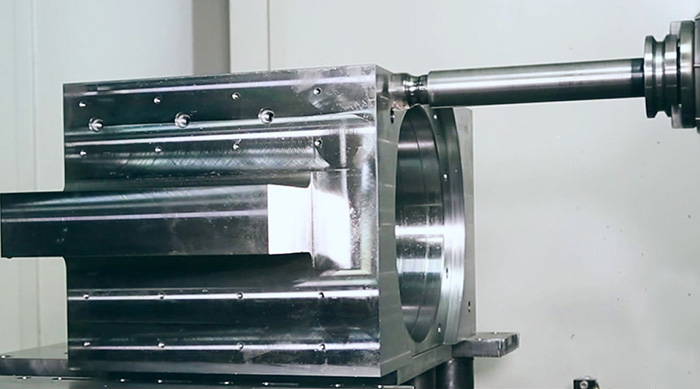
În timpulgăurire orizontală, adaosurile de prelucrare sunt rezervate pentru suprafețele și canelurile relevante. Datele de referință ale procesului includ o adaos de aproximativ 1,5-2 mm pentru suprafețele și canelurile selectate, în timp ce prelucrarea găurilor poate păstra o adaos de aproximativ 3-4 mm înainte de prelucrarea finală. Aceste valori sunt referințe de proces și sunt ajustate în funcție de desenul și cerințele reale de prelucrare.
După prelucrare, bavurile și muchiile ascuțite sunt îndepărtate pentru a facilita inspecția și prelucrarea ulterioară.
Prelucrare CNC și optimizare procese
Pentru blocurile de lagăre pentru laminoare, blocurile de cilindri de îndoire și alte componente de precizie, GW Precision utilizează programare asistată de calculator pentru a optimiza programele de prelucrare și a organiza procesul de producție.
Secvența de prelucrare este planificată în funcție de structura componentei, cerințele de prelucrare și punctele de inspecție. Acest lucru ajută la controlul relației dintre diferitele suprafețe prelucrate și asigură o precizie dimensională constantă.
Combinația dintre prelucrarea verticală, alezarea orizontală, optimizarea procesului și inspecția primei piese oferă o abordare structurată de fabricație pentru componente complexe ale laminoarelor.
Controlul calității
Controlul calității este integrat în procesul de fabricație, în loc să se limiteze la inspecția finală. Inspecția primei piese se efectuează după etapele cheie de prelucrare, permițând verificarea procesului înainte de continuarea producției.
Inspecția dimensională, controlul adaosului de prelucrare, starea suprafeței și îndepărtarea bavurilor și a muchiilor ascuțite sunt luate în considerare în timpul producției. Procesul de prelucrare este ajustat în funcție de desenul tehnic și de cerințele reale ale produsului.
Prin dezvoltarea pe termen lung a proceselor și optimizarea continuă a programelor de prelucrare CNC, GW Precision a stabilit un proces de fabricație pentrublocul rulmentului intermediar de pe partea de acționareși alte componente de precizie ale laminoarelor.
Combinația dintre selecția adecvată a materialelor, prelucrarea de precizie, planificarea procesului, inspecția, lubrifierea și considerațiile de etanșare permite blocului de rulment să îndeplinească cerințele diferitelor aplicații ale laminoarelor la cald.
GW Precision poate produce standard și non-standardblocuri de lagăre pentru laminoare la caldconform desenelor clientului, configurației echipamentului, cerințelor de materiale și specificațiilor tehnice.