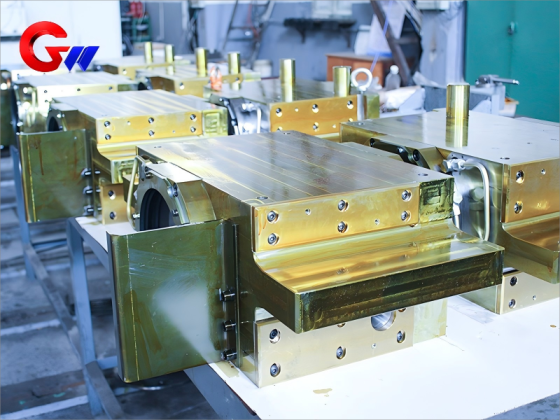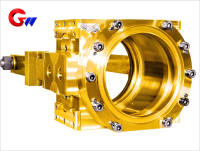
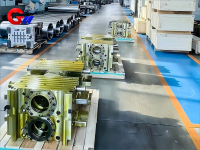
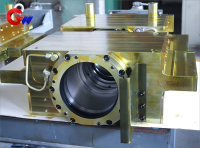
Mașină de laminat la rece a blocului de rulmenți cu role de lucru lateral
Blocul rulmentului rolei de lucru din partea de operare este o componentă de susținere prelucrată cu precizie, concepută pentru ansamblul rolei de lucru dintr-un laminor la rece. Acesta oferă o poziționare precisă a rulmentului, un suport structural stabil și o aliniere fiabilă pentru funcționarea rolei de lucru în condiții de laminare continuă.
Concepută pentru producția de oțel inoxidabil, oțel siliconic și benzi ultra-subțiri, această componentă combină construcția din fontă ductilă QT600-3, tratamentul termic controlat, prelucrarea CNC de precizie, interfețele de rulment de înaltă precizie, lubrifierea ulei-aer și etanșarea în mai multe etape.
Caracteristici cheie
- Poziționare de înaltă precizie: bătaia radială a rolei de lucru controlată la ≤ 0,01 mm, ceea ce permite laminarea precisă a benzilor.
- Schimbare eficientă a rolelor: Mecanism integrat de blocare hidraulică cu un timp țintă de schimbare a rolelor de ≤ 10 minute.
- Controlul vibrațiilor: Conceput pentru controlul vibrațiilor de înaltă frecvență în intervalul 20–500 Hz, cu o amplitudine specificată de ≤ 0,5 μm.
- Interfață de precizie pentru rulment: Cilindricitatea găurii rulmentului controlată la ≤ 0,003 mm.
- Aplicații multiple pentru laminoare: Potrivit pentru configurații de laminoare UC-MILL cu șase înălțimi și Sendzimir cu douăzeci de înălțimi.
Marcă: GW Precision
Originea produsului: Luoyang, China
Timp de livrare: Conform acordului contractual
Capacitate de aprovizionare: Până la 1.000 de bucăți pe an
- GW Precision
- China, Luoyang
- Stipulație contractuală
- Capacitatea anuală este de 1000 de bucăți
- informație
Mașină de laminat la rece a blocului de rulmenți cu role de lucru lateral
Specificații privind materialele și tratamentul termic
Material principal
Cel/Cea/Cei/Celebloc de rulment cu rolă de lucrueste fabricat dinFontă ductilă QT600-3, corespunzătorEN-GJS-600-3Materialul este selectat pentru combinația sa de rezistență structurală, stabilitate dimensională, amortizare a vibrațiilor și caracteristici adecvate ale raportului rezistență-greutate.
Densitatea specificată a materialului este de aproximativ7,1 g/cm³Caracteristicile sale mecanice și de amortizare îl fac potrivit pentru susținerea ansamblului rolei de lucru și a rulmenților într-o poziție precisă.laminor la rece.
Compoziție chimică
| Element | Specificații |
|---|---|
| Carbon (C) | 3,6–3,8% |
| Siliciu (Si) | 2,2–2,5% |
| Mangan (Mn) | ≤ 0,3% |
| Magneziu (Mg) | 0,03–0,05% |
Materialul este conceput pentru a oferi o rigiditate structurală adecvată, contribuind în același timp la atenuarea vibrațiilor în timpul rulării. Rata specificată de atenuare a vibrațiilor este≥35%.
Pentru o aplicație pe partea de operare, stabilitatea materialului este deosebit de importantă deoarece structura de susținere trebuie să mențină poziția relativă arolă de lucru, ansamblul rulmenților și componentele hidraulice în timpul ciclurilor repetate de laminare.
Materiale componente cheie și tratament de suprafață
Diferite domenii funcționale alebloc de lagăr pentru laminoareutilizează materiale și tratamente de suprafață selectate în funcție de condițiile lor de funcționare.
| Componentă | Material | Tratament |
|---|---|---|
| Corpul blocului de rulment | Fontă ductilă QT600-3 | Întărire prin călire izotermă și prin shot peening |
| Căptușeală rezistentă la uzură | GCr15SiMn | Tratament criogenic profund + placare cu crom dur de 20 μm |
| Componentă de etanșare | PTFE + 316L | Micro-texturare cu laser |
Caroseria QT600-3 formează secțiunea structurală principală abloc de rulment cu rolă de lucruCălirea izotermă și jet-peening-ul se aplică conform procesului de fabricație specificat.
Căptușeala rezistentă la uzură folosește GCr15SiMn. Tratamentul criogenic profund și placarea cu crom dur sunt utilizate pentru a îmbunătăți caracteristicile de funcționare ale căptușelii, cu o grosime specificată de placare cu crom de20 μm.
Pentru componentele de etanșare se utilizează PTFE și 316L. Microtexturarea cu laser este aplicată pe suprafețele de etanșare specificate pentru a susține caracteristicile de etanșare și funcționare necesare.
Combinația acestor materiale permite componentei să integreze funcții de susținere structurală, rezistență la uzură și etanșare în cadrul aceleiași componente.laminor la receasamblare.
Procesul de tratament termic de precizie GW
Călire izotermă
Corpul principal albloc de rulment cu rolă de lucrueste supus unui proces de tratament termic controlat:
Încălzire:900°C × 2 ore
Stingerea în baie de sare:300°C × 1 oră
Răcire cu aer
Tratament de stabilitate dimensională
Tratament pentru îmbătrânire:180°C × 24 ore
Modificare dimensională specificată:≤0,005%
Tratamentul termic este o parte importantă a procesului de fabricație, deoarece stabilitatea dimensională afectează direct precizia interfeței rulmentului și a suprafețelor de instalare.
Pentru o preciziebloc de lagăr pentru laminoare, modificările dimensionale necontrolate după prelucrare pot influența instalarea rulmentului și relația de aliniere dintre rulment,rolă de lucruși structura frezei. Prin urmare, tratamentul de îmbătrânire specificat este utilizat pentru a îmbunătăți stabilitatea dimensională înainte de prelucrarea și inspecția finală de precizie.
Precizia prelucrării mecanice
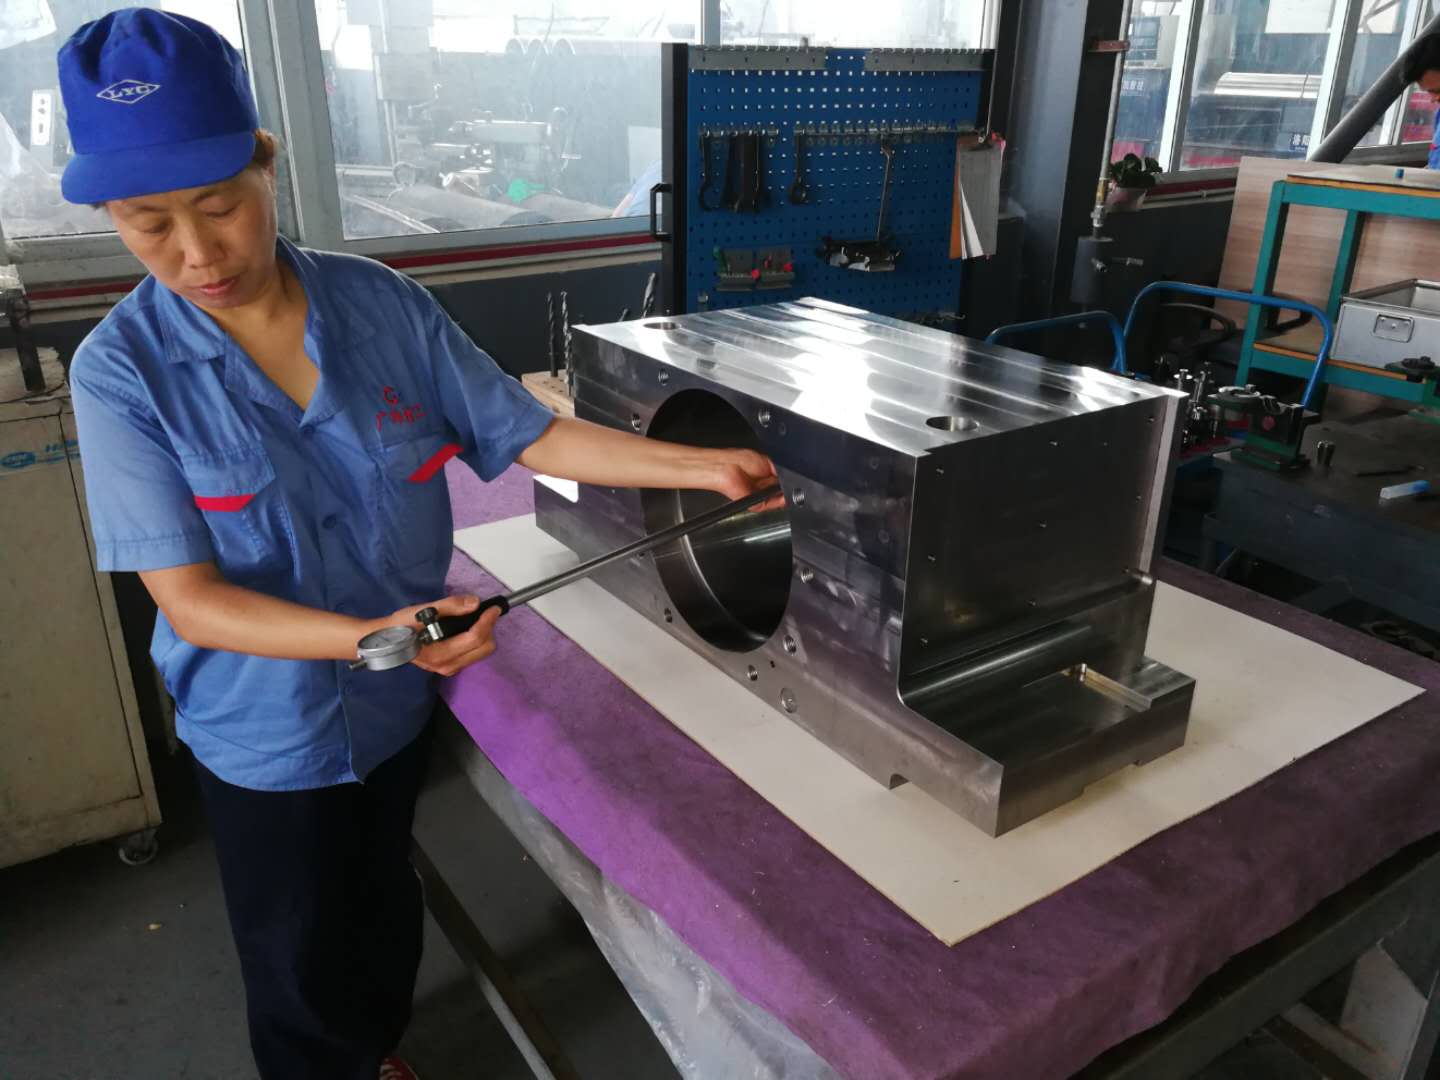
Precizia dimensională este una dintre cerințele cheie de fabricație pentrubloc de rulment cu rolă de lucruInterfețele critice dintre rulmenți și montare sunt inspectate conform nivelurilor de toleranță specificate.
Toleranțe dimensionale critice
| Caracteristică | Specificații | Metoda de inspecție |
|---|---|---|
| Gaură de rulment | Φ200–400 mm, IT4 | Calibru electronic pentru dopuri + tester de rotunjime |
| Suprafața de instalare a cilindrului hidraulic | Planeitate 0,01 mm | Optic plat |
| Orificiu pentru știftul de poziționare | H6 | Mașină de măsurat în coordonate |
| Cilindricitatea găurii rulmentului | ≤0,003 mm | Inspecție dimensională de precizie |
| Verticalitatea suprafeței de instalare | ≤0,005 mm/100 mm | Inspecție dimensională de precizie |
Gaura rulmentului este o interfață critică întrerolă de lucruansamblul rulmentului și structura de susținere. O cerință de cilindricitate a≤0,003 mmeste specificat pentru a menține condiția geometrică necesară.
Suprafața de instalare a cilindrului hidraulic are o cerință de planeitate de0,01 mm, în timp ce găurile pentru știfturile de poziționare sunt fabricate la toleranța H6.
Verticalitatea fiecărei suprafețe de instalare este controlată pentru a≤0,005 mm/100 mmAceste controale ajută la menținerea relației de instalare a componentei în cadrullaminor la rece.
Sistem de lubrifiere
Cel/Cea/Cei/Celebloc de rulment cu rolă de lucruutilizează un sistem de lubrifiere ulei-aer pentru livrarea controlată a lubrifiantului în zona de operare a rulmentului.
Lubrifiere ulei-aer
Lubrifiant:Ulei esteric sintetic ISO VG 68 cu aditiv MoS₂
| Parametru | Specificații |
|---|---|
| Volumul de ulei | 0,05 ml/oră |
| Presiunea aerului | 0,4–0,6 MPa |
| Frecvenţă | 2–5 Hz |
| Ajustare | Reglat automat în funcție de viteza de rulare |
Sistemul ulei-aer asigură lubrifiere controlată în timpul funcționării continue. Frecvența lubrifierii poate fi ajustată automat în funcție de viteza de laminare, ajutând la menținerea unei condiții de lubrifiere adecvate în condiții de producție schimbătoare.
Pentru ansamblul de pe partea de operare, lubrifierea stabilă contribuie la funcționarea fiabilă a interfeței rulmentului și susține cerințele de funcționare continuă alelaminor la rece.
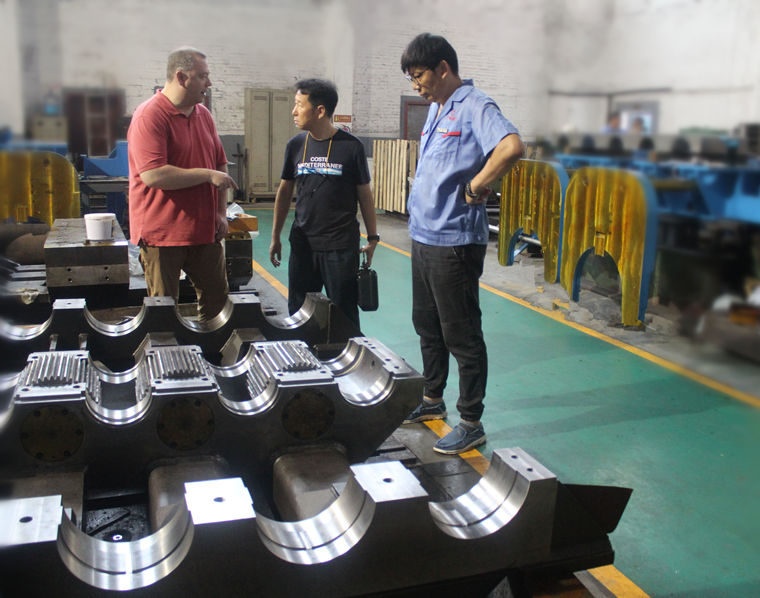
Aplicare în laminoarele la rece
Partea operaționalăbloc de rulment cu rolă de lucrueste conceput pentru echipamente de laminare la rece utilizate în producția de oțel inoxidabil, oțel siliconic și benzi ultra-subțiri.
UC-MILL cu șase niveluri de înaltă calitate
Componenta poate fi aplicată în configurații UC-MILL cu șase freze înălțime pentru laminarea oțelului inoxidabil și a oțelului siliconic.
Grosimea specificată de laminare:
0,1–2,0 mm
Aranjamentul de susținere din partea de operare oferă interfața necesară pentru poziționarea rolei de lucru și instalarea rulmenților în acest tip delaminor la rece.
Laminor Sendzimir de douăzeci de înălțimi
Componenta poate fi utilizată și pentru aplicații de laminoare Sendzimir de douăzeci de înălțime care implică benzi ultrasubțiri.
Grosimea specificată de laminare:
0,02–0,2 mm
Cerințele de precizie ale producției de benzi ultra-subțiri pun o importanță deosebită pe alinierea rulmenților, stabilitatea dimensională, controlul vibrațiilor și poziționarea precisă a acestora.rolă de lucru.
Controlul calității
GW Precision aplică controlul calității bazat pe procese pe tot parcursul procesului de fabricație abloc de rulment cu rolă de lucru, inclusiv pregătirea materialelor, tratamentul termic, prelucrarea CNC, inspecția de precizie, curățarea și livrarea finală.
Dimensiunile critice sunt inspectate folosind echipamente de măsurare adecvate, inclusiv calibre electronice, echipamente de inspecție a rotunjimii, inspecție optică a suprafețelor plane și mașini de măsurat în coordonate.
Se acordă o atenție deosebită găurilor de rulment, găurilor de poziționare, suprafețelor de montare, toleranțelor geometrice și altor interfețe funcționale.
Completatbloc de lagăr pentru laminoareeste curățată și debavurată înainte de inspecția finală. Documentația de inspecție este pregătită conform cerințelor de producție și contractuale aplicabile.
Prin selecția controlată a materialelor, tratamentul termic, prelucrarea de precizie, inspecția dimensională, proiectarea lubrifierii și configurația etanșării, GW Precision oferă componente de susținere a rulmenților pe partea de operare pentru aplicații solicitante.laminor la receaplicații.
E-MAIL:guangwei@gwspool.com