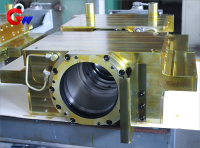
Mașină de laminat la rece a blocului de rulmenți intermediari cu role laterale de operare
Materialul și tratamentul termic al blocului de rulmenți intermediari de pe partea de funcționare a laminorului la rece
Materialul corpului blocului rulmentului intermediar pe partea de operare:
Fontă de înaltă rezistență (HT300/HT350) sau oțel turnat (ZG310-570), cu o rezistență la tracțiune ≥500 MPa.
Căptușeală rezistentă la uzură:
Bronz (ZCuAl10Fe3) sau material compozit polimeric, cum ar fi materialul PTFE modificat.
Tratament termic:
Piesele turnate necesită tratament de îmbătrânire pentru a elimina stresul intern și întărirea de înaltă frecvență a suprafețelor de contact critice, cu o duritate tipică de HRC 45-50.
Marcă: GW Precision
Originea produsului: Liaoyang
Timp de livrare: Stipulație contractuală
- GW Precision
- China, Luoyang
- Stipulație contractuală
- informație
Laminor la rece al blocului de rulmenți intermediari din partea de operare
Dimensiuni și toleranțe ale blocului de rulment intermediar cu role din partea de acționare
Găuri de instalare a rulmenților:
Găurile de instalare a rulmenților sunt prelucrate cu precizie în funcție de tipul de rulment și de cerințele laminorului. Pentru rulmenți precum rulmenții cu role conice pe patru rânduri din seria TQO, toleranța de ajustare aplicabilă este de obicei H6 pentru gaura interioară sau js6 pentru diametrul exterior, în funcție de specificațiile producătorului rulmentului și de designul real al ansamblului.
Rugozitatea suprafeței:
Ra a suprafeței de contact a rulmentului este ≤ 0,8 μm, în timp ce Ra a suprafeței necontactante este ≤ 3,2 μm. Rugozitatea controlată a suprafeței ajută la asigurarea unei potriviri stabile a rulmentului și a unor condiții de contact fiabile.
Precizia poziționării:
Rotunjimea alezajului rulmentului este ≤ 0,008 mm, iar coaxialitatea este ≤ 0,015 mm/500 mm. Jocul de ajustare cu gâtul rolei este de 0,05-0,10 mm, luând în considerare dilatarea termică și condițiile reale de funcționare.
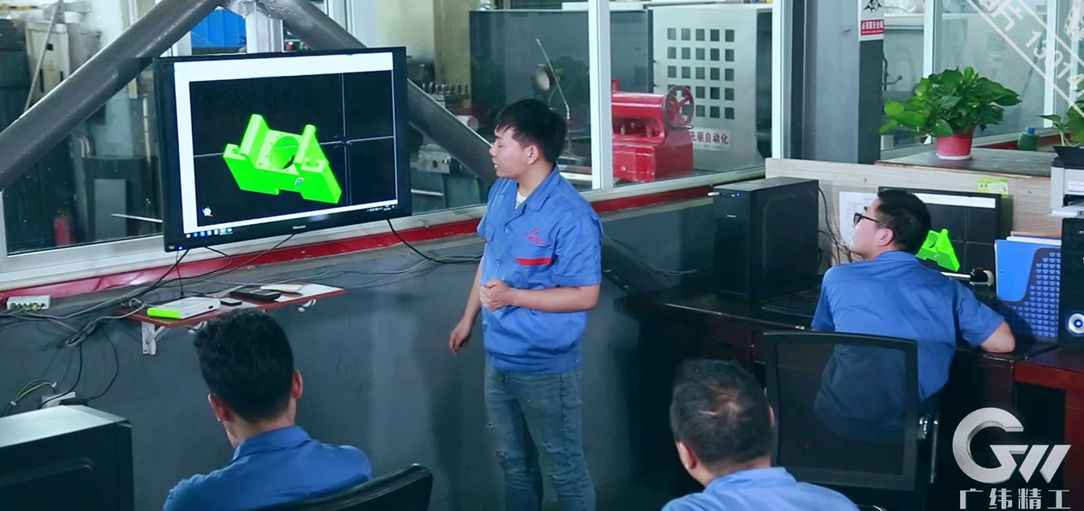
Programare Prelucrare CNC
Programele de prelucrare CNC sunt verificate prin simulare pe PC înainte de producție. Traseele sculelor și secvențele de prelucrare sunt optimizate pentru a îmbunătăți precizia dimensională, a reduce mișcarea inutilă a sculelor și a menține o calitate constantă a prelucrării. Planificarea corectă a procesului ajută, de asemenea, la producerea unor suprafețe prelucrate curate și uniforme pe blocul rulmentului.
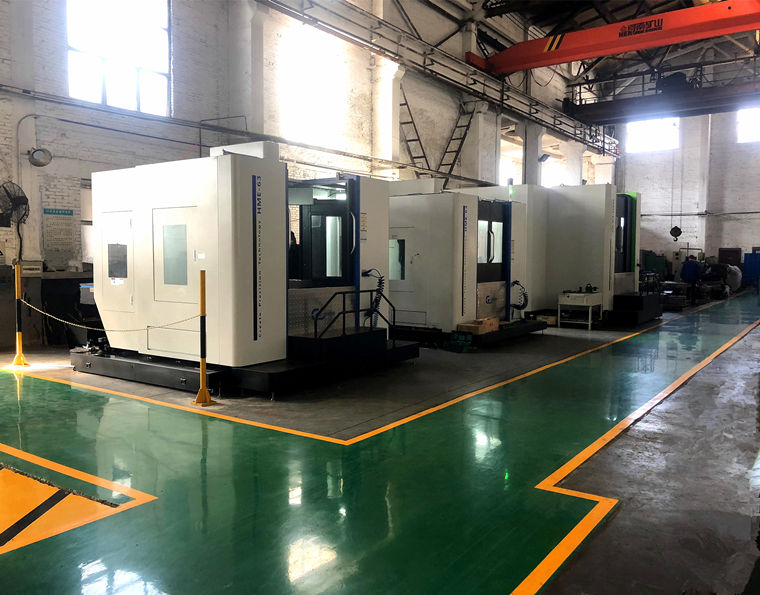
Echipamente de procesare de înaltă precizie
Centrele de prelucrare orizontale CNC, centrele de prelucrare verticale CNC, centrele de prelucrare cu cinci axe și alte echipamente de înaltă precizie sunt selectate în funcție de dimensiunea și complexitatea structurală a blocului de rulmenți intermediari de pe partea de operare. Aceste mașini oferă precizia de poziționare și capacitatea de prelucrare necesare pentru alezaje mari ale rulmenților, suprafețe de montare, găuri pentru șuruburi și caracteristici structurale complexe.
Procesul de fabricație și asamblare
Găurile lagărelor sunt prelucrate pe mașini de găurit și frezat CNC cu o precizie de nivel IT6, acolo unde este specificat. Finisarea finală poate fi realizată prin honuire sau rectificare, pentru a obține precizia dimensională și calitatea suprafeței necesare. Eroarea de poziționare a găurilor critice pentru șuruburi este ≤ 0,05 mm pentru a asigura o conexiune precisă cu cadrul laminorului.
Cerințe de asamblare:
Preîncărcarea rulmentului este ajustată în conformitate cu specificațiile producătorului rulmentului și cu designul real al laminorului. Pentru configurațiile de rulmenți aplicabile, preîncărcarea axială poate fi specificată la 8-12 kN. Piulițele hidraulice pot fi utilizate în timpul instalării pentru a asigura o forță de asamblare controlată și a evita încărcările de impact asupra rulmentului, gâtului rolei și blocului rulmentului.
Controlul procesului de calitate
Controlul calității este implementat pe tot parcursul procesului de fabricație, de la pregătirea semifabricatului și detectarea defectelor până la tratamentul termic, prelucrarea CNC, finisarea și inspecția finală. Fiecare proces este inspectat și aprobat înainte ca piesa de prelucrat să treacă la următoarea etapă de fabricație.
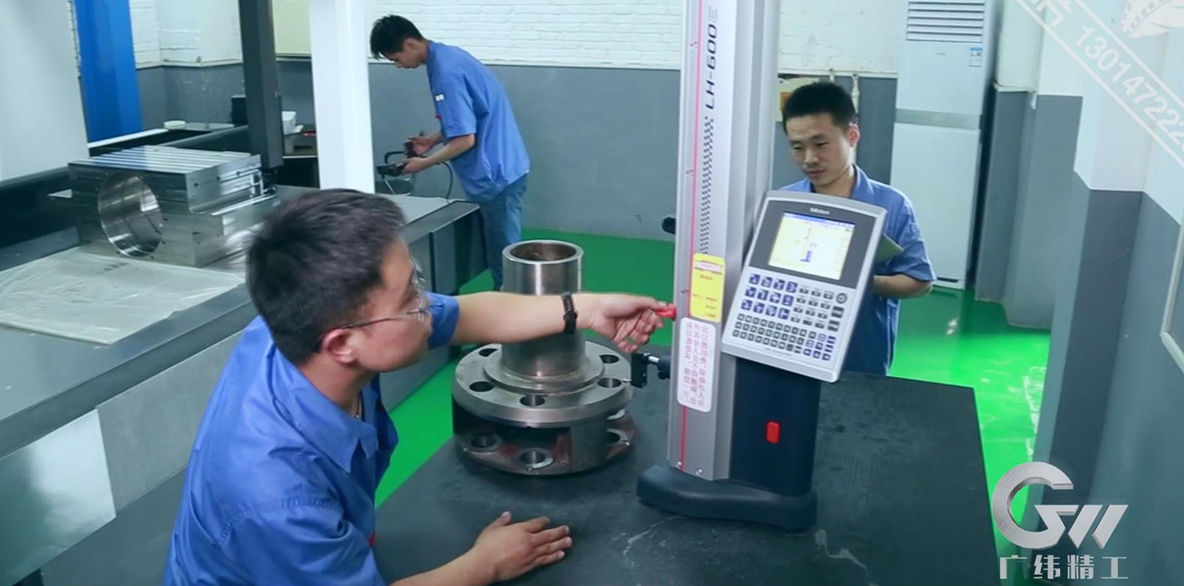
Inspecție și testare
Se utilizează proceduri stricte de inspecție și testare pentru a verifica calitatea fiecărui bloc de rulmenți intermediari de pe partea de operare. Documentația calității poate include analiza compoziției chimice, înregistrările tratamentului termic, rapoartele de detectare a defectelor, inspecția toleranței dimensionale și inspecția toleranței geometrice. Mașinile de măsurat în coordonate și alte instrumente de inspecție de precizie sunt utilizate pentru a verifica dimensiunile critice de prelucrare, geometria alezajului, pozițiile găurilor și toleranțele de formă și poziție. Toate înregistrările de inspecție sunt păstrate pentru trasabilitatea completă a fabricației.
Lubrifierea și etanșarea blocului de rulmenți intermediari
Sistem de lubrifiere:
Rulmentul intermediar poate utiliza lubrifiere cu ulei concentrat diluat, cu o presiune de 0,3-0,5 MPa și un debit de 30-50 L/min, sau lubrifiere ulei-aer cu un debit de ulei de aproximativ 5-10 picături/min, în funcție de echipament și de cerințele rulmentului. Vâscozitatea recomandată a uleiului de ungere este ISO VG 68-100 la 40°C, în funcție de viteza de funcționare a rulmentului, sarcină, temperatură și sistemul de lubrifiere.
Designul etanșării:
O structură de etanșare combinată, constând dintr-o etanșare labirint și o etanșare cu buză ranforsată cu arc, poate fi utilizată pentru a reduce pătrunderea apei, prafului, lichidului de răcire laminare și particulelor metalice. Cerința de curățenie aplicabilă poate fi specificată conform ISO 4406 18/16/13. Materialele de etanșare includ fluorocauciuc (FKM) rezistent la temperaturi ridicate sau poliuretan (PU), selectate în funcție de temperatura de funcționare, lubrifiant, lichid de răcire și condițiile de uzură.