

Manșon personalizat din oțel 35CrMoV al mașinii de laminare la rece
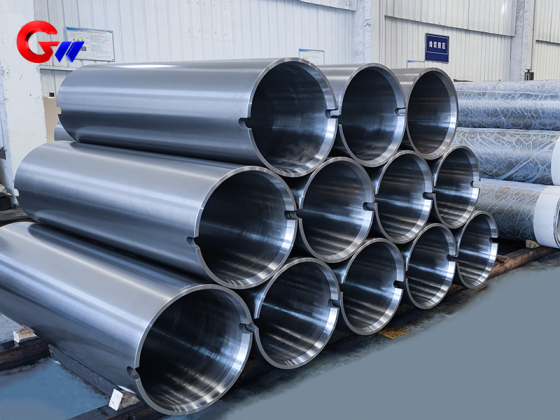
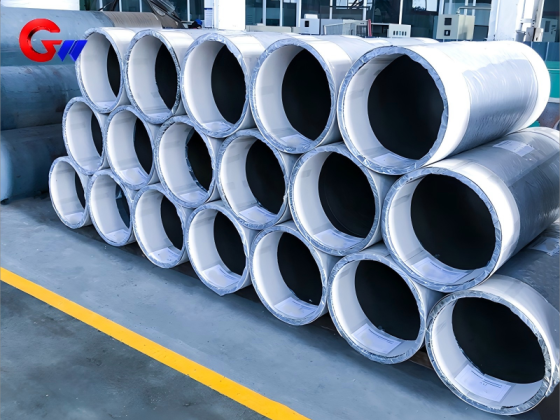
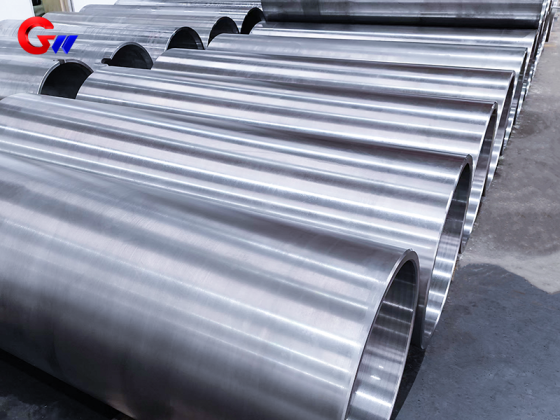
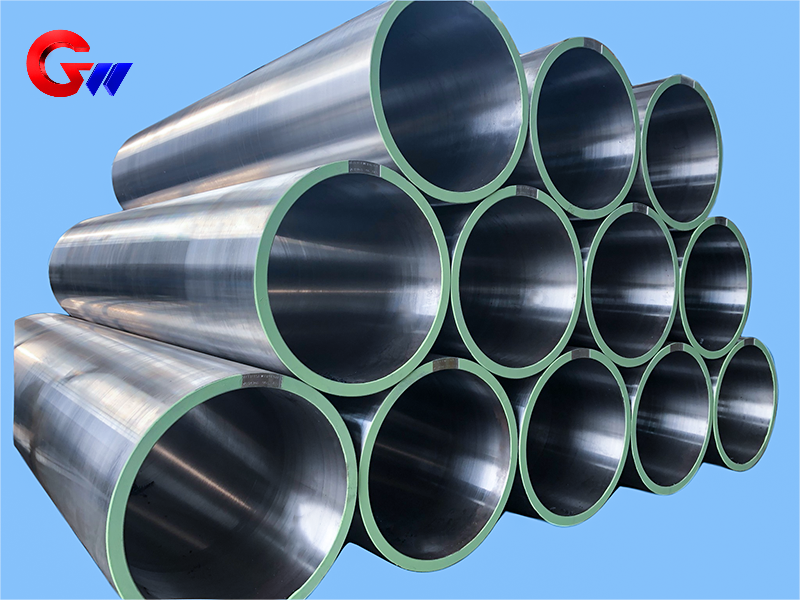
Manșonul de oțel 35CrMoV pentru laminoare la rece este o componentă personalizată de înaltă rezistență pentru transmiterea forței, susținerea rolelor și poziționarea precisă în echipamentele de laminare la rece. Specificațiile manșonului sunt Φ502 × Φ560 × 1700 mm. În stare călită și revenită, proprietățile mecanice furnizate includ o rezistență la tracțiune de 900–1100 MPa, o limită de curgere de 750–950 MPa, o alungire de ≥12%, o energie de impact de ≥50 J la temperatura camerei, o duritate HRC 28–35 și o contracție secțională de ≥45%. Manșonul este fabricat prin forjare controlată, prelucrare de precizie, tratament termic, întărire a suprafeței și procese de inspecție.
- GW Precision
- China, Luoyang
- Stipulație contractuală
- Capacitatea anuală a bobinei de oțel este de 4000 de bucăți
- informație
 Manșon personalizat din oțel 35CrMoV pentru laminarea la rece
Cel/Cea/Cei/CeleManșon din oțel 35CrMoV pentru laminoare la receeste o componentă mecanică personalizată, concepută pentru transmiterea forței, susținerea rolelor, poziționarea și funcționarea stabilă în echipamentele de laminare la rece. Manșonul este fabricat dinOțel 35CrMoVși are o dimensiune specificată deΦ502 × Φ560 × 1700 mm.
În timpul laminării la rece, manșonul este expus la cuplul de laminare, forța radială de laminare, vibrații, încărcări cu impact, frecare de alunecare și schimbări de temperatură. Prin urmare, proprietățile materialului său, concentricitatea, cilindricitatea, precizia dimensională, duritatea suprafeței și echilibrul dinamic trebuie controlate în funcție de cerințele laminorului.
Proprietățile mecanice ale oțelului 35CrMoV
Datele furnizate privind proprietățile mecanice se aplică laOțel 35CrMoV în stare călită și revenită, folosind călire urmată de revenire la temperatură înaltă.
Valorile tipice de performanță sunt:
Rezistență la tracțiune: 900–1100 MPa, testat conform standardului GB/T 228.1 (ISO 6892)
Rezistență la curgere: 750–950 MPa
Alungire: ≥12%, cu o lungime de ecartament de 5d, unde d este diametrul epruvetei
Energie de impact: ≥50 J la temperatura camerei, conform standardului GB/T 229 (ISO 148)
Duritate: HRC 28–35în stare călită și revenită, conform GB/T 230.1
Contracție secțională: ≥45%
Aceste proprietăți oferă o combinație de rezistență, tenacitate și rezistență la deformare pentru un manșon de oțel care funcționează sub sarcini mecanice repetate în echipamente de laminare la rece.
Compararea materialelor
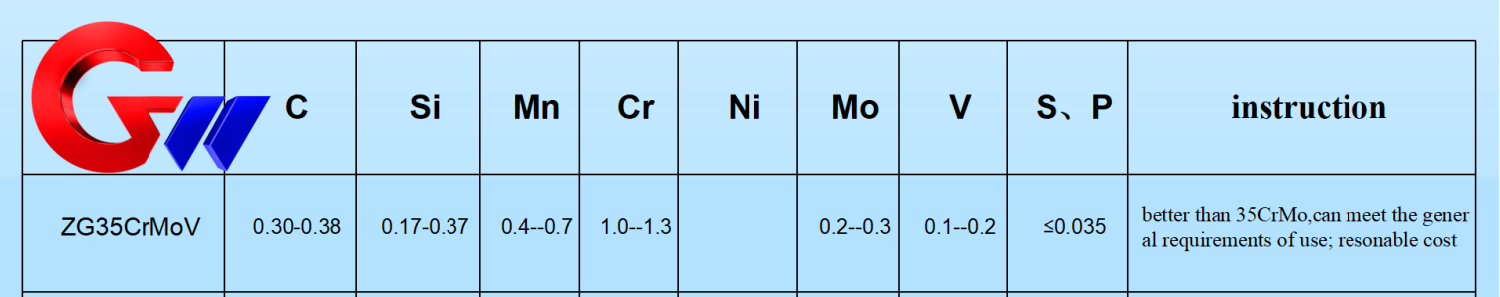
Comparativ cu alte oțeluri aliate Cr-Mo utilizate pentru aplicații cu manșoane de oțel,35CrMoVoferă o combinație echilibrată de rezistență și tenacitate.
Pentru referință, comparația materialelor furnizate oferă următoarele valori tipice:
| Material | Conținut de carbon | Conținut de vanadiu | Rezistență la tracțiune | Caracteristici principale |
|---|---|---|---|---|
| 35CrMoV | 0,32–0,40% | 0,10–0,20% | 900–1100 MPa | Rezistență și tenacitate complete, cost relativ scăzut |
| 42CrMo | 0,38–0,45% | — | 1000–1200 MPa | Rezistență mai mare, dar tenacitate puțin mai mică |
| 34CrNiMo6 | 0,30–0,38% | — | 1000–1300 MPa | Tenacitate ridicată și rezistență la oboseală, inclusiv nichel |
Selecția de 35CrMoV oferă un echilibru practic între performanța mecanică și costul de fabricație pentru manșoanele de oțel personalizate pentru laminarea la rece.
Funcția în laminoarele la rece
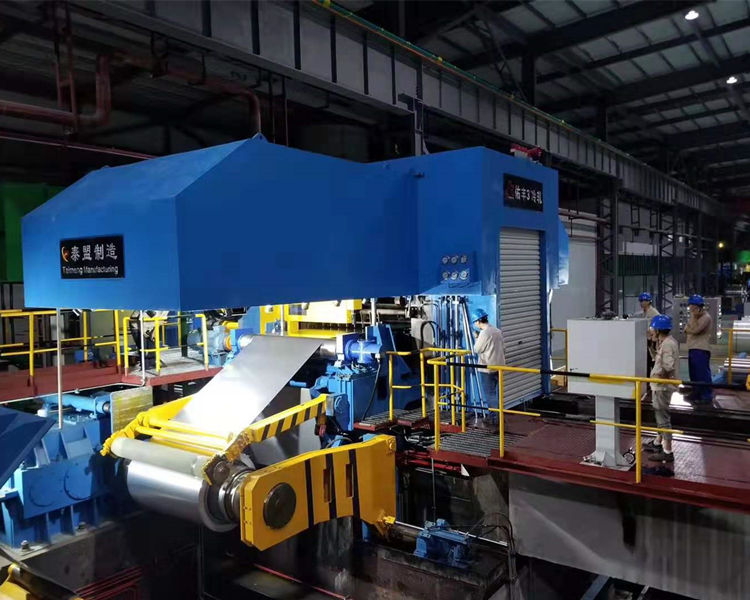
PersonalizatManșon din oțel 35CrMoVîndeplinește mai multe funcții într-un laminor la rece.
În primul rând, oferătransmiterea forței și susținereaManșonul conectează laminorul și arborele de transmisie, transferând cuplul de laminare care poate ajunge2000 kN·m sau mai multși rezistă la forțe radiale de rulare în intervalul de aproximativ500–3000 de toneconform datelor furnizate din aplicație.
În al doilea rând, manșonul oferăpoziționare de precizieCoaxialitatea specificată dintre laminor și sistemul de transmisie este≤0,02 mmMenținerea acestei relații ajută la reducerea problemelor legate de aliniere, cum ar fi deviația benzii și grosimea neuniformă a acesteia.
În al treilea rând, manșonul contribuie larezistență la oboseală și amortizare a vibrațiilorEchipamentele de laminare la rece pot fi supuse vibrațiilor și sarcinilor de impact, inclusiv forțe dinamice cauzate de schimbări bruște ale debitului. Prin urmare, manșonul necesită o rezistență și o tenacitate suficiente pentru a rezista la încărcări repetate.
Rezistență la uzură și stabilitate termică
Suprafața de contact dintre bucșa de oțel și componentele rulmentului sau rolei poate experimenta frecare de alunecare pe termen lung. Cerința tehnică furnizată specifică o duritate a suprafeței deHRC 50–55pentru ca suprafața de contact să îmbunătățească rezistența la uzură.
Echipamentele de laminare la rece funcționează în general la aproximativ60–120°Cîn conformitate cu datele furnizate privind condițiile de funcționare. Manșonul trebuie să își mențină precizia dimensională la aceste temperaturi, iar caracteristicile sale de dilatare termică trebuie să fie compatibile cu sistemul de laminare.
Combinația dintre rezistența miezului și întărirea suprafeței permite manșonului de oțel să răspundă diferitelor cerințe dintre structura internă a materialului și suprafața de contact de lucru.
Forjare și pregătirea semifabricatului
Procesul de fabricație începe cu pregătirea țaglei. Procesul furnizat specifică utilizareaLingouri de oțel ESRpentru a obține o stare materială mai curată, cuS și P controlate la ≤0,015%.
Semifabricatul este format prinforjare multidirecțională la 1100–850°C, cu un raport de forjare de≥4Acest proces de forjare are scopul de a elimina defectele legate de turnare și de a îmbunătăți structura internă a materialului.
După forjare, semifabricatul este imediat normalizat la880°C × 2 oreNormalizarea este utilizată pentru a rafina structura granulară și a stabili o condiție adecvată pentru prelucrarea și tratamentul termic ulterioare.
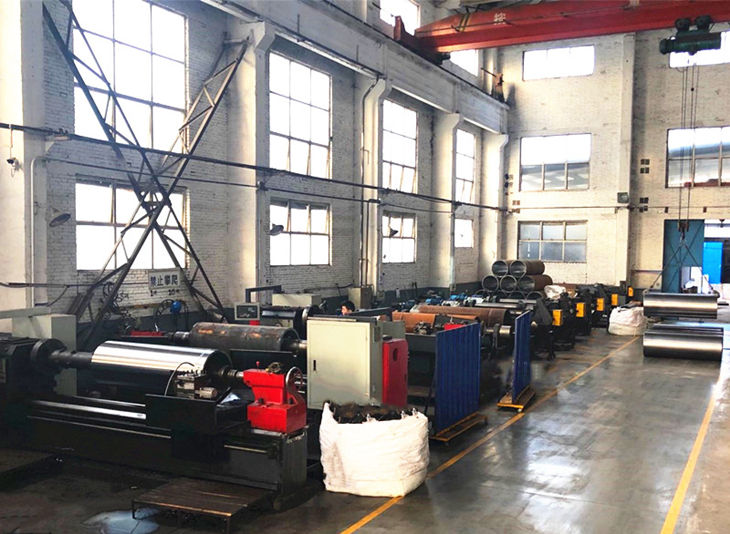
Prelucrare de precizie
După forjare și tratament termic preliminar, manșonul de oțel este supus unei prelucrări brute și semi-precise.
În timpul prelucrării brute, diametrul exterior și fețele frontale sunt prelucrate la strung, lăsând o adaos de prelucrare de2–3 mmSe efectuează, de asemenea, găurire și filetare, cu o precizie specificată a filetului de6H.
Pentru canalul intern de răcire se utilizează găurirea adâncă. Cerința furnizată specifică un diametru al găurii deΦ15 ±0,2 mmși rectilinie a≤0,1 mm/m.
Gaura interioară este apoi găurită pentru aPrecizie IT7, cu cilindricitate controlată pentru a≤0,01 mmAceste operațiuni de prelucrare stabilesc fundația geometrică pentru procesele ulterioare de rectificare și honuire de precizie.
Tratament termic și întărire a suprafeței
Principalul proces de tratament termic pentru manșonul de oțel 35CrMoV estecălire și revenire la temperatură înaltă.
Procesul de stingere specificat este850°C urmată de răcire cu ulei, urmată de revenire la temperatură înaltă la550°C × 4 oreDuritatea rezultată este specificată laHRC 28–32, menținând în același timp rezistența necesară a miezului.
Pentru suprafața de lucru,nitrurare ionicăpoate fi aplicată. Duritatea suprafeței specificată este≥HV900, cu o adâncime a stratului nitrurat de0,3–0,5 mmConform datelor furnizate, acest tratament poate crește rezistența la uzură cu aproximativde cinci ori.
Alternativ,stingere cu laserpoate fi utilizat pentru a întări selectiv suprafața de contact. Duritatea specificată după călirea cu laser esteHRC 55–60, cu deformare controlată la<0,03 mm.
Rectificare și inspecție de precizie
După tratamentul termic și întărirea suprafeței, manșonul de oțel este supus unei prelucrări de precizie. APolizor cilindric CNCeste utilizat pentru rectificarea de precizie, cu toleranță dimensională controlată pentru±0,005 mmși rugozitatea suprafețeiRa ≤0,4 μm.
Gaura interioară este prelucrată suplimentar prin honuire, cu rotunjimea controlată pentru a≤0,005 mm.
Inspecția includetestare cu ultrasuneteconform celor furnizateEN 10228-3standard, fără defecte mai mari deΦ1 mmTensiunea reziduală poate fi inspectată și folosindMetoda de difracție cu raze X, cu stratul de tensiune compresivă specificat atingând≥0,2 mm.
Aceste proceduri de inspecție oferă un control suplimentar al calității interne a materialului, al preciziei de prelucrare și al tensiunii reziduale pentru manșonul de oțel finit.
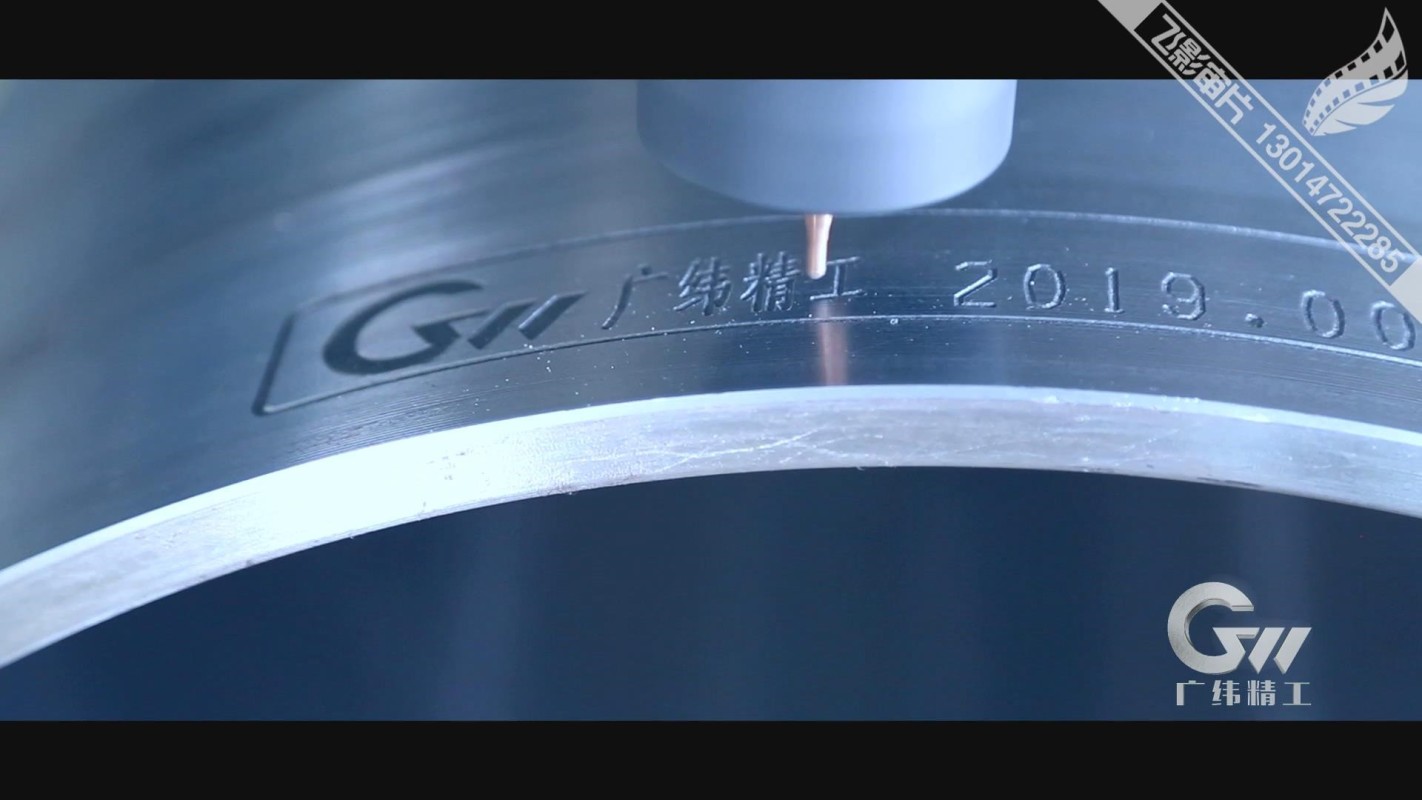
Echipament dedicat de găurire
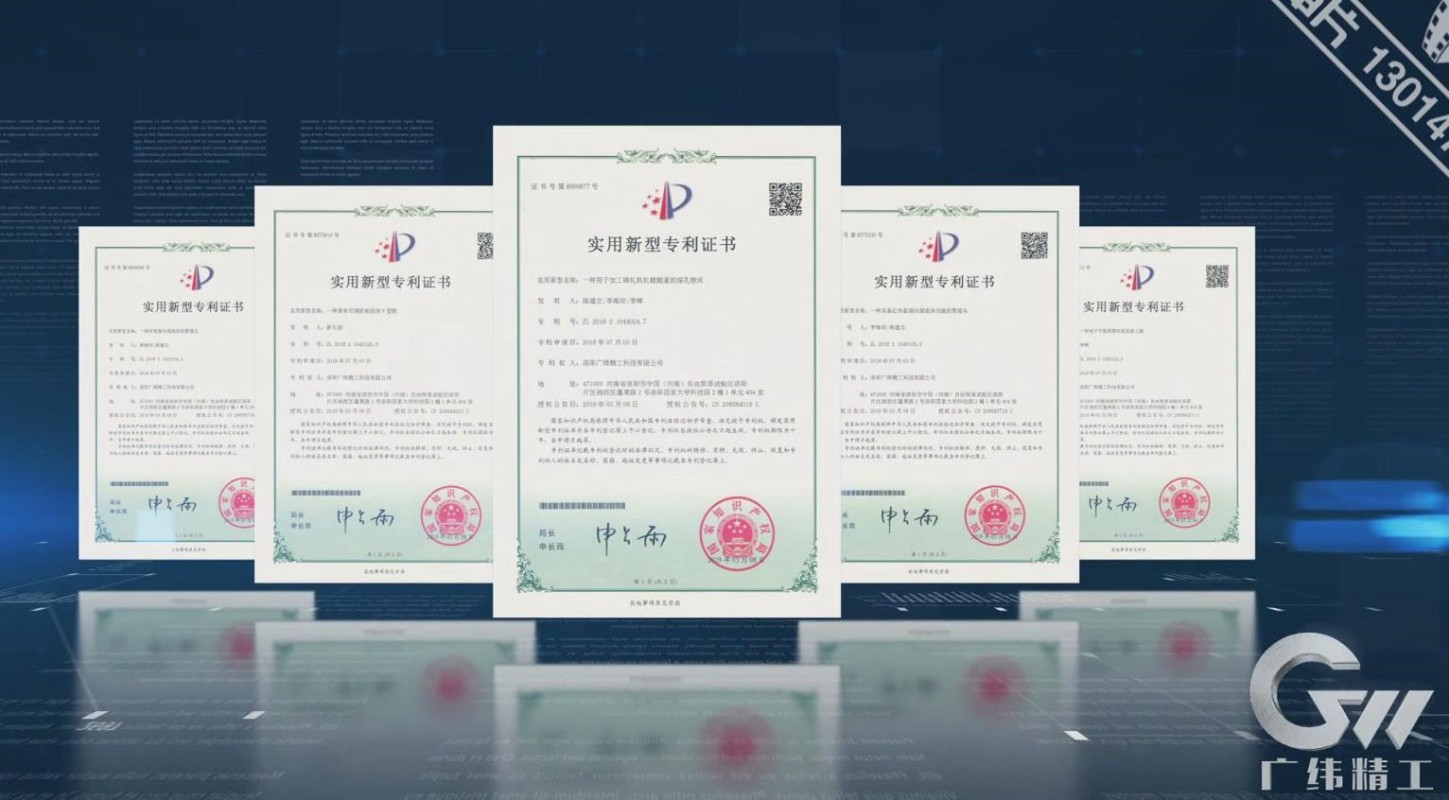
GW Precision Technology folosește unmașină de găurit dedicată, dezvoltată independentpentru prelucrarea manșoanelor de oțel. Echipamentul a fost cercetat și dezvoltat de companie și a obținut obrevet național.
Mașina este proiectată cu o rigiditate bună, o structură de prelucrare cu prindere fără revenire și o precizie ridicată de prelucrare. Prin îmbunătățirea continuă a echipamentelor și a procesului de fabricație, GW Precision Technology a dezvoltat un sistem integrat de procesare pentru controlul...concentricitate, cilindricitate, simetrie și echilibru dinamicdin manșoane de oțel 35CrMoV.
Toleranțele dimensionale specifice și cerințele de precizie geometrică sunt controlate în funcție de cerințele clientului pentru manșonul de oțel. Acest lucru permite adaptarea procesului de fabricație la diferite configurații și specificații tehnice ale laminoarelor la rece.
Manșon de oțel personalizat pentru laminarea la rece
Cel/Cea/Cei/CeleManșon din oțel 35CrMoVeste fabricat conform cerințelor tehnice ale laminorului la rece al clientului. Dimensiunea sa specificată esteΦ502 × Φ560 × 1700 mm, cu proprietăți mecanice controlate, precizie de prelucrare, performanță a suprafeței și cerințe de inspecție.
Ruta de fabricație se integreazăPregătirea lingourilor de oțel ESR, forjare multidirecțională, normalizare, prelucrare brută, găurire adâncă, găurire interioară, călire și revenire, întărirea suprafeței, rectificare de precizie, honuire și inspecție finală.
Acest proces integrat este destinat să ofere un manșon de oțel personalizat cu combinația necesară de rezistență, tenacitate, rezistență la uzură, precizie dimensională și precizie geometrică pentru aplicațiile de laminare la rece.