



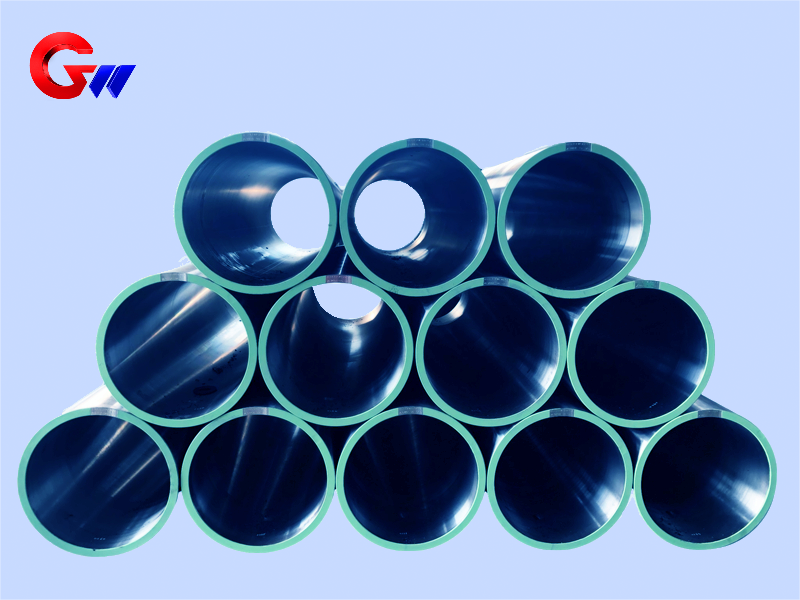
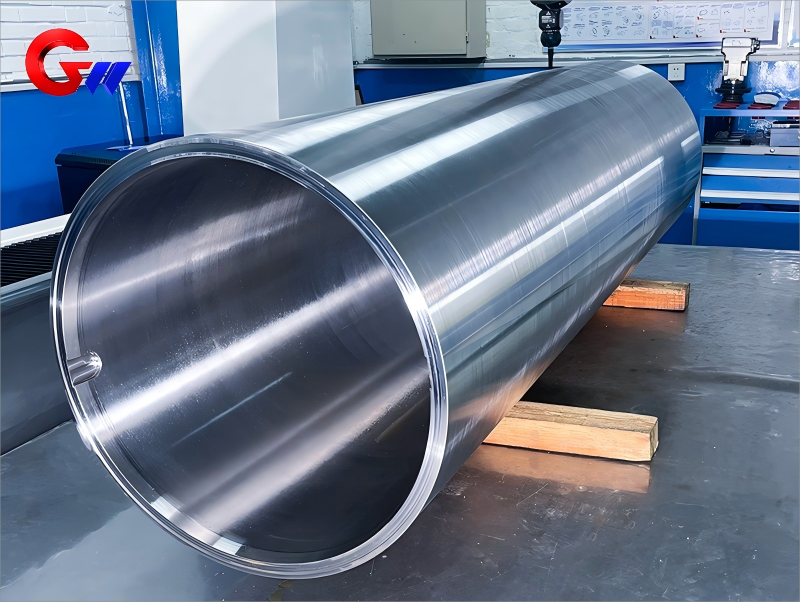
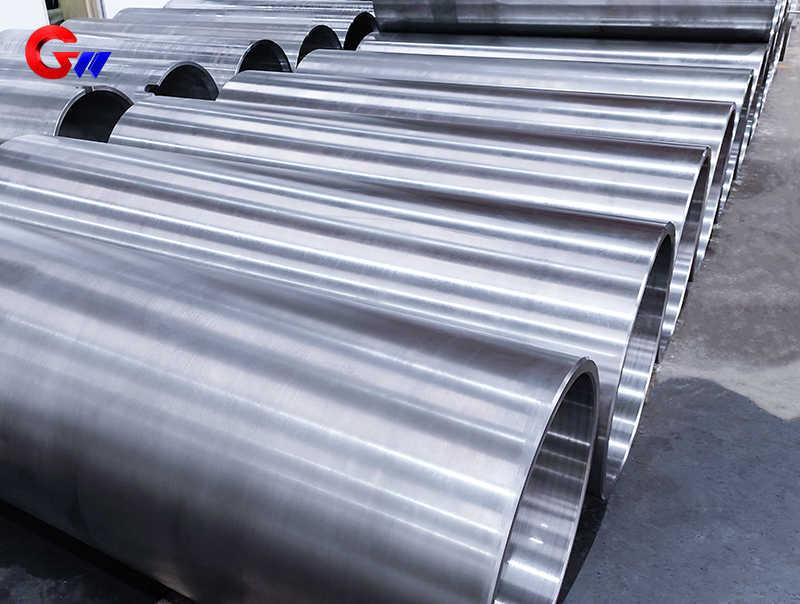
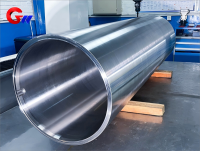
Bobină personalizată de oțel 35CrMoV pentru laminarea la rece
Bobina personalizată din oțel 35CrMoV pentru laminoare la rece este fabricată din oțel structural aliat de înaltă rezistență și tenacitate. După călire și revenire la temperatură înaltă, oțelul 35CrMoV oferă o combinație echilibrată de rezistență, tenacitate, rezistență la oboseală și performanță la temperatură înaltă, fiind potrivit pentru componente rotative de înaltă precizie și sarcini mari utilizate în laminoarele la rece.
GW Precision produce bobine din oțel 35CrMoV conform desenelor clienților, configurației echipamentului, cerințelor dimensionale, toleranțelor de prelucrare, cerințelor de tratament termic și standardelor de inspecție.
Tip produs: Bobină personalizată din oțel 35CrMoV
Material: 35CrMoV
Specificații: 665 × 605 × 2000 mm
Aplicație: Laminor la rece
Tratament termic: Călire și revenire la temperatură înaltă
Prelucrare: Găurire de precizie, honuire și rectificare
Echilibru dinamic: nivel G2.5, ISO 1940
- GW Precision
- China, Luoyang
- Stipulație contractuală
- Capacitatea anuală a bobinei de oțel este de 4000 de bucăți
- informație
Bobină personalizată de oțel 35CrMoV pentru laminarea la rece
Bobina personalizată din oțel 35CrMoV de la GW Precision este concepută pentru aplicații cu sarcini mari și de înaltă precizie în echipamentele de laminare la rece. Bobina de oțel este fabricată conform desenelor tehnice ale clientului și cerințelor reale ale laminorului. Specificațiile produsului furnizat sunt de 665 × 605 × 2000 mm, în timp ce alte dimensiuni pot fi personalizate în funcție de configurația echipamentului și de cerințele aplicației.
35CrMoV este un oțel structural aliat de înaltă rezistență și tenacitate. Sistemul său de aliaje crom-molibden-vanadiu oferă o bună călibilitate, rezistență la oboseală și rezistență la temperaturi ridicate. Materialul este potrivit pentru componente expuse la sarcini mecanice repetate și rotație continuă sau de mare viteză. Conținutul controlat de sulf și fosfor ajută, de asemenea, la reducerea fragilității termice și la îmbunătățirea tenacității la impact.
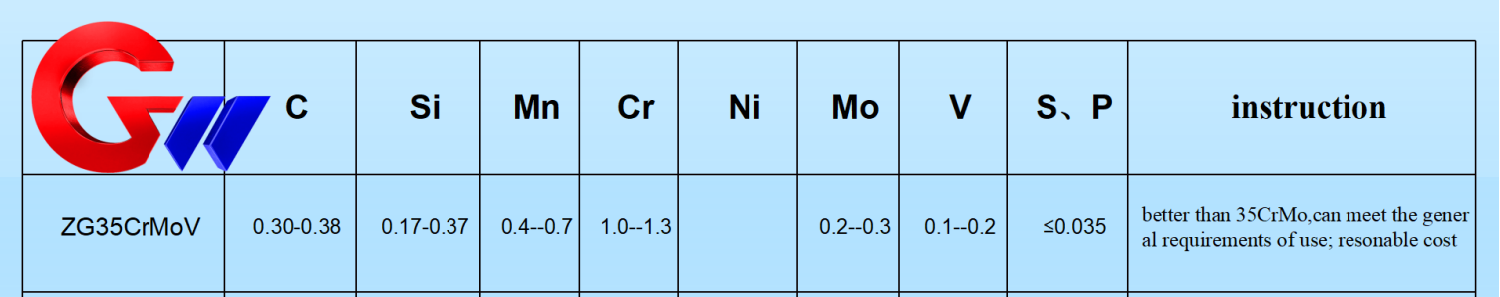
Conform datelor furnizate despre materiale, compoziția chimică tipică a 35CrMoV include C 0,30–0,38%, Cr 0,80–1,10%, Mo 0,20–0,30% și V 0,10–0,20%, cu un raport S/P controlat la ≤0,015%. Aceste elemente de aliere oferă baza materialului pentru rezistența, tenacitatea, călibilitatea și rezistența la oboseală necesare în condiții de funcționare dificile.
Proprietățile mecanice ale 35CrMoV
Proprietățile mecanice ale materialului bobinei de oțel sunt evaluate după călire și revenire la temperatură înaltă. Rezistența tipică la tracțiune este de 900–1100 MPa, în timp ce limita de curgere este de 750–950 MPa. Alungirea este ≥12% pe baza unei lungimi de ecartament de 5d, unde d reprezintă diametrul epruvetei. Energia de impact este ≥50 J la temperatura camerei, duritatea este HRC 28–35 în stare călită și revenită, iar rata de contracție secțională este ≥45%.
Standardele de testare relevante furnizate pentru aceste proprietăți includ GB/T 228.1 (ISO 6892) pentru testarea la tracțiune, GB/T 229 (ISO 148) pentru testarea la impact și GB/T 230.1 pentru testarea durității.
Pentru aplicații cu sarcină dinamică, datele tehnice furnizate indică o limită de oboseală de aproximativ 450–500 MPa pentru 10⁶ cicluri, utilizând o epruvetă netedă. Această performanță la oboseală face ca materialul să fie potrivit pentru componente care sunt supuse unor încărcări repetate în timpul funcționării laminorului. Performanța reală depinde de starea materialului, tratamentul termic, geometrie, starea suprafeței și mediul de operare.
Tratament termic și performanță la temperaturi ridicate
Tratamentul termic este o parte importantă a fabricării bobinei de oțel 35CrMoV. Procesul de călire utilizează încălzirea la aproximativ 850–880°C, urmată de răcirea cu ulei pentru a obține structura martensitică necesară. După călire, se efectuează o revenire la temperatură înaltă, la aproximativ 550–650°C.
Temperatura de revenire poate fi ajustată în funcție de rezistența și tenacitatea necesare. În general, creșterea temperaturii de revenire reduce rezistența, îmbunătățind în același timp tenacitatea. Prin urmare, condițiile de tratament termic final trebuie selectate în funcție de cerințele de performanță mecanică ale bobinei de oțel și de aplicația sa preconizată în laminorul la rece.
După o călire și revenire corespunzătoare, 35CrMoV își poate menține o rezistență stabilă sub aproximativ 400°C și poate rezista la o expunere pe termen scurt până la aproximativ 500°C în condiții specificate. Molibdenul contribuie la rezistența la temperaturi ridicate și la rezistența la fluaj, în timp ce sistemul de aliaje Cr-Mo-V susține performanța mecanică generală a materialului.
Cerințe de prelucrare de precizie
Bobina din oțel 35CrMoV necesită prelucrare de precizie după tratamentul termic. Gaura interioară, diametrul exterior, suprafețele cilindrice și suprafețele de contact ale rulmentului trebuie să îndeplinească cerințele dimensionale și geometrice specificate pentru produs.
Alezajul interior este controlat conform gradului IT6, cu o cerință de ajustare H6 și o rugozitate a suprafeței de Ra ≤0,8 μm. Diametrul exterior este controlat conform gradului IT7, cu o cerință de ajustare h7 și o rugozitate a suprafeței de Ra ≤1,6 μm. Cilindricitatea este controlată la ≤0,01 mm/100 mm, în timp ce coaxialitatea suprafeței de contact a rulmentului este controlată la ≤0,02 mm.
Găurirea și honuirea de precizie sunt utilizate pentru a obține precizia dimensională și finisajul suprafeței necesare pentru găurirea interioară. Pentru suprafața cilindrică exterioară, se utilizează rectificarea cilindrică pentru a obține precizia dimensională și calitatea suprafeței necesare, reducând în același timp riscul de deformare termică.
Pentru o bobină rotativă de oțel de dimensiuni mari, precizia dimensională și precizia geometrică trebuie controlate împreună. Relația dintre gaura interioară, diametrul exterior și axa de rotație afectează direct asamblarea finală și condiția de rotație. Prin urmare, selecția datelor de referință pentru prelucrare, secvența de prelucrare, procesele de găurire, honuire și rectificare trebuie coordonate pentru a menține cilindricitatea și coaxialitatea necesare.

Testarea și inspecția echilibrului dinamic
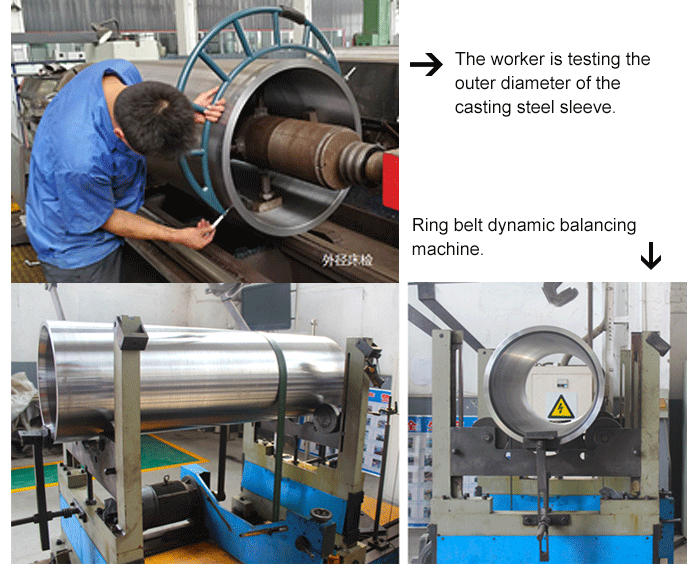
Echilibrul dinamic este o cerință importantă de calitate pentru o bobină de oțel utilizată în echipamentele rotative de laminare la rece. Atunci când bobina se rotește la viteză mare, distribuția neuniformă a masei poate produce o forță centrifugă suplimentară și vibrații. Prin urmare, produsul finit necesită testarea echilibrului dinamic pe lângă inspecția dimensională convențională.
GW Precision poate utiliza o mașină de echilibrare dinamică cu bandă inelară pentru a efectua teste de echilibrare dinamică 100%. Cerințele tehnice furnizate specifică un dezechilibru rezidual de până la nivelul G2.5 conform ISO 1940.
Inspecția calității include, de asemenea, testarea proprietăților mecanice după tratamentul termic și inspecția dimensională convențională. Procesul de inspecție acoperă dimensiunile critice, starea suprafeței, precizia geometrică, proprietățile mecanice ale materialului și starea de echilibru dinamic al bobinei de oțel finite.
Pentru produsele personalizate, cerințele de inspecție pot fi confirmate în conformitate cu desenele clientului, specificațiile tehnice, standardele de calitate și cerințele aplicației. Acest lucru permite ca procesul de inspecție finală să corespundă direct cu echipamentul real al laminorului la rece.
Considerații privind repararea prin sudură
Dacă este necesară repararea prin sudură a unei bobine de oțel 35CrMoV, procesul de sudare trebuie să ia în considerare caracteristicile oțelului aliat de înaltă rezistență și starea sa tratată termic. Conform cerințelor tehnice furnizate, materialul trebuie preîncălzit la aproximativ 200–300°C înainte de sudare.
După repararea prin sudură, este necesară o recoacere de detensionare pentru a reduce tensiunea reziduală de sudare și a ajuta la menținerea stabilității dimensionale. Procedura de sudare propriu-zisă trebuie determinată în funcție de locația reparației, starea materialului, metoda de sudare, condițiile de tratament termic și cerințele tehnice aplicabile.
Pentru bobinele de precizie din oțel, repararea prin sudură trebuie urmată de o inspecție corespunzătoare și, acolo unde este necesar, de o verificare dimensională pentru a se asigura că componenta reparată continuă să îndeplinească toleranțele de prelucrare și asamblare necesare.
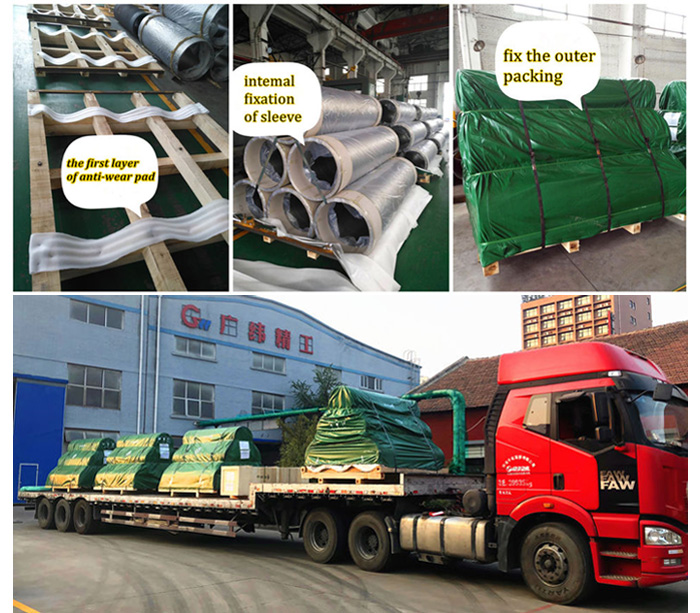
Ambalare și protecție a produselor
GW Precision are o echipă de ambalare experimentată și proceduri de ambalare stabilite pentru produsele de bobine de oțel de precizie. Ambalajul este conceput pentru a proteja bobina de oțel 35CrMoV în timpul depozitării, transportului, manipulării și livrării și pentru a reduce riscul de pierdere sau deteriorare.
Curățenia produsului este, de asemenea, luată în considerare în timpul ambalării. Suprafața bobinei de oțel este verificată și curățată înainte de ambalare pentru a preveni contaminarea în timpul transportului și depozitării.
GW Precision oferă servicii de fabricație personalizată a bobinelor de oțel 35CrMoV în conformitate cu cerințele clientului, inclusiv materiale, specificații, tratament termic, precizie de prelucrare, echilibru dinamic, inspecție și cerințe de ambalare. Procesul de producție este destinat să ofere o bobină de oțel potrivită pentru aplicații de laminare la rece cu sarcini mari și de înaltă precizie, menținând în același timp cerințele specificate privind materialele și dimensiunile.
Considerații cheie pentru bobina de oțel pentru laminoare la rece
Reparații prin sudură: Sudura 35CrMoV necesită preîncălzire (200-300 ℃) și recoacere de detensionare după sudare.



