




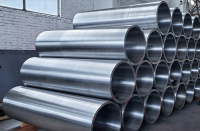
Mașină de frezat cu bandă de aluminiu personalizată cu manșon de oțel 35CrMoV
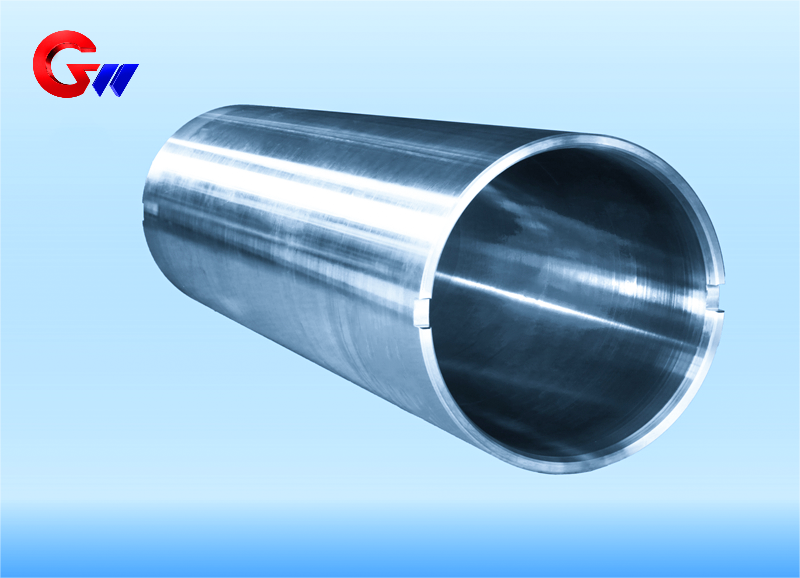
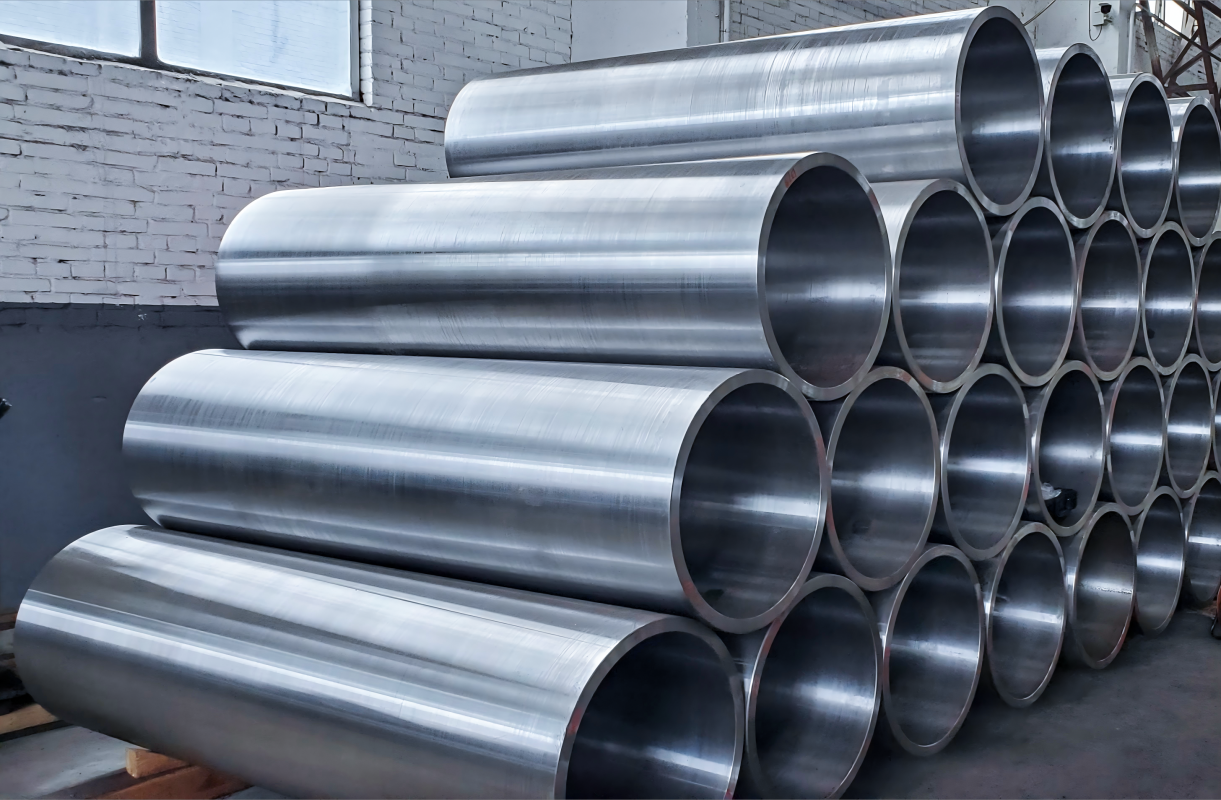
Manșonul de oțel 35CrMoV este utilizat pe scară largă în aplicații de laminare a foliei de aluminiu, a plăcii de aluminiu, a foliei de oțel inoxidabil și a benzilor. Pentru echipamentele de laminare de înaltă precizie, concentricitatea manșonului, echilibrul dinamic și stabilitatea dimensională sunt cerințe importante de performanță. Semifabricatul din manșon de oțel 35CrMoV fabricat de GW Precision Technology este produs prin turnare centrifugă, oferind o structură de pornire adecvată pentru tratament termic ulterior, prelucrare de precizie și inginerie de suprafață.
- GW Precision
- China, Luoyang
- Stipulație contractuală
- Capacitatea anuală a bobinei de oțel este de 4000 de bucăți
- informație
Mașină de frezat cu bandă de aluminiu personalizată cu manșon de oțel 35CrMoV
Cel/Cea/Cei/CeleManșon de oțel 35CrMoV pentru laminoare de benzi de aluminiueste o componentă personalizată de înaltă rezistență și rezistență la uzură, dezvoltată pentru echipamente de laminare care necesită precizie dimensională ridicată, rotație stabilă și calitate superioară a suprafeței. Manșoanele de oțel utilizate în aplicațiile de laminare a foliei de aluminiu, plăcii de aluminiu, foliei de oțel inoxidabil și benzilor sunt expuse la sarcini mecanice, efecte termice, uleiului de laminare și micro-mișcărilor relative. Prin urmare, procesul de fabricație trebuie să ia în considerare împreună performanța materialului, concentricitatea, echilibrul dinamic, duritatea suprafeței și stabilitatea dimensională.
Cel/Cea/Cei/CeleSemifabricatul din oțel 35CrMoV fabricat de GW Precision Technology este obținut prin turnare centrifugăSemifabricatul turnat centrifugal oferă baza pentru procesele ulterioare de tratament termic, prelucrare și inginerie a suprafeței. Manșonul finit poate fi personalizat în funcție de dimensiunile și cerințele tehnice ale echipamentului de laminare a benzilor de aluminiu al clientului.
Aplicație în laminoarele de benzi de aluminiu
În laminoarele cu șase și doisprezece înălțimi, manșonul personalizat din oțel 35CrMoV poate fi utilizat împreună cu cilindri intermediari sau cilindri de susținere. Una dintre funcțiile sale principale este de a consolida susținerea cilindrului și de a rezista la forța radială de încovoiere generată în timpul laminării benzii de aluminiu. Datele de aplicație furnizate indică un interval de sarcină tipic de300–600 MPa.
Pentru echipamentele de laminare de mare viteză, menținerea preciziei dimensionale și dinamice este, de asemenea, importantă. La viteze de laminare de aproximativ10–25 m/s, manșonul este conceput pentru a susține controlul fluctuației spațiului dintre rostogoliri pentru a≤0,005 mmAceastă cerință acordă o importanță deosebită concentricității, preciziei de prelucrare și echilibrului dinamic.
Manșonul participă, de asemenea, la gestionarea termică în timpul laminării. Fricțiunea de rulare generează căldură, iar temperatura instantanee din zona de contact poate ajunge la aproximativ200–250°CPrin urmare, starea materialului și a suprafeței trebuie să rămână stabile sub solicitări termice și mecanice repetate.
Condiții de lucru în laminarea aluminiului
Laminarea aluminiului creează cerințe specifice pentru performanța manșonului de oțel. Așchiile de aluminiu sau particulele de material pot adera la suprafața de lucru, așadar specificația tehnică furnizată solicită o duritate a suprafeței de≥HRC45pentru a îmbunătăți rezistența la aderență și uzură superficială.
Manșonul poate funcționa și într-un mediu de ulei de laminare pe bază de emulsie cu un pH de aproximativ8–10Prin urmare, rezistența la coroziune este luată în considerare în proiectarea inginerească a suprafeței, în special acolo unde suprafața manșonului este expusă fluidului de laminare pentru perioade lungi de timp.
Încărcarea mecanică este o altă considerație importantă. Datele aplicației specifică mai mult de10 cicluri de încărcare, indicând o cerință ridicată de durată de viață la oboseală pentru manșon. În plus, uzura prin micro-mișcare poate apărea la suprafața de contact a rulmentului, cu o cantitate specifică de alunecare relativă de<50 μmPrin urmare, manșonul necesită o combinație de rezistență structurală, duritate a suprafeței și rezistență la uzură prin micro-mișcare.
Selecția materialului 35CrMoV
Manșonul foloseșteOțel 35CrMoV, selectat pentru combinația sa de rezistență, tenacitate, rezistență la uzură și adecvare pentru tratament termic.
Compoziția chimică tipică furnizată pentru acest material este:
C: 0,32–0,38%
Cr: 1,0–1,3%
Aproximativ: 0,4–0,6%
În: 0,1–0,2%
Vanadiul este adăugat pentru a formaCarburi de tip MCși rafinați structura granulelor. Datele furnizate despre material indică o dimensiune a granulelor rafinate corespunzătoareGradele ASTM 10–12.
După călire și revenire, rezistența la tracțiune specificată este≥1100 MPaDatele materialelor specifică, de asemenea, o rezistență la fractură deKIC ≥90 MPa·m¹/²Pentru condiții de temperatură ridicată, rata de retenție a limitei de curgere este specificată ca85% la 300°C.
Aceste proprietăți oferă baza materială pentru un manșon de oțel supus unor solicitări mecanice repetate, efectelor termice și uzurii superficiale în timpul laminării la viteză mare.
Tratament termic și stabilitate dimensională
Principalul proces de tratament termic includecălire și revenire.
Pentru călire, procesul specificat este890°C × 2 ore, urmată de răcire alternativă apă-aer. Procesul de revenire este580°C × 3 ore, cu răcire cu ulei specificată pentru a evita al doilea tip de fragilitate la revenire.
Stabilitatea dimensională este abordată în continuare prin procese de tratament suplimentare. Datele de proces furnizate specificătratament criogenic la −196°C timp de 24 de ore, cu austenită reziduală controlată la<3%.
O ulterioarătratament de timp la 200°C × 8 hse utilizează pentru eliminarea stresului de prelucrare. Aceste tratamente sunt destinate îmbunătățirii stabilității dimensionale și reducerii influenței tensiunii reziduale asupra manșonului de oțel finit.
Consolidarea suprafeței și protecția împotriva coroziunii
Ingineria suprafețelor poate fi aplicată în funcție de condițiile de lucru necesare. Opțiunile de consolidare furnizate includnitrurare ionicăşistingere cu laser.
Pentru nitrurare ionică, grosimea specificată a stratului alb strălucitor este20–30 μm, cu o duritate superficială deHV1100–1300Această duritate ridicată a suprafeței poate îmbunătăți rezistența la uzură și la deteriorarea prin micromișcare.
Călirea cu laser poate oferi o bandă călită cu o lățime de5–8 mmși o adâncime întărită de1,2–1,5 mmAcest proces poate fi selectat acolo unde este necesară o întărire localizată a suprafeței.
Pentru protecția la coroziune, opțiunile furnizate includTratament compozit pentru baie de sare QPQși acoperire nanocompozită. Tratamentul QPQ este specificat pentru a oferi rezistență la coroziuneDe 2–3 ori mai mare decât placarea cu cromUn înveliș nanocompozit, cum ar fiTiAlN + MoS₂poate fi aplicat și cu un coeficient de frecare specificat de<0,1.
Procesul de inginerie a suprafețelor compozite
Pentru aplicațiile care necesită caracteristici multiple de performanță a suprafeței, procesul de armare compozită furnizat constă în patru etape:
A. Tratament de sablare, nivel Sa3.0 → B. Nitrurare ionică → C. Texturare cu laser → D. Acoperire prin pulverizare magnetronică
Acoperirea finală poate folosi unStructură multistrat CrN/AlCrNcu o grosime totală a stratului de8–10 μmForța de legătură specificată este≥80 N, măsurată prin testare la zgârietură.
Această metodă de inginerie a suprafețelor combină pregătirea suprafeței, nitrurarea, texturarea cu laser și acoperirea prin depunere fizică în fază de vapori pentru a îmbunătăți starea suprafeței de lucru a manșonului de oțel. Combinația specifică de tratament poate fi selectată în funcție de aplicația de laminare și de performanța necesară la uzură și coroziune.
Cerințe de precizie pentru manșoanele de oțel
Pentru echipamentele de laminare a benzilor și foliilor de aluminiu, concentricitatea manșonului și echilibrul dinamic sunt esențiale, deoarece manșonul funcționează ca parte a unui ansamblu rotativ. La viteze de laminare de10–25 m/s, abaterile de concentricitate sau echilibru dinamic pot influența stabilitatea la rotație și controlul spațiului dintre rostogolire.
Prin urmare, GW Precision Technology consideră procesul de fabricație a semifabricatului, tratamentul termic, stabilitatea dimensională, prelucrarea de precizie și ingineria suprafețelor ca etape conectate, mai degrabă decât ca operațiuni independente.
Semifabricatul turnat centrifugal oferă forma inițială a componentei, în timp ce tratamentul termic și prelucrarea ulterioară stabilesc condiția mecanică și geometrică necesară.
FinalaManșon din oțel 35CrMoVpot fi fabricate conform desenelor clientului și cerințelor aplicației pentru echipamentele de laminare a benzilor de aluminiu. Selectarea materialelor, tratamentul termic, întărirea suprafeței și acoperirea pot fi combinate în funcție de mediul de operare necesar.
Fabricație personalizată de la GW Precision Technology
Luoyang Guangwei Precision Technology Co., Ltd.este situată în partea de vest a districtului Jianxi, orașul Luoyang, iar manșoanele de oțel sunt una dintre principalele categorii de produse ale companiei.
GW Precision Technology produce manșoane de oțel personalizate pentru aplicații industriale de laminare. PentruManșon din oțel 35CrMoV, procesul de fabricație poate include turnarea centrifugală a semifabricatului, călirea și revenirea, tratamentul de stabilitate dimensională, prelucrarea de precizie și ingineria suprafețelor.
Produsul este destinat aplicațiilor de laminare a foliei de aluminiu, plăcii de aluminiu, foliei de oțel inoxidabil și benzilor, unde sunt necesare rezistență ridicată, rezistență la uzură, concentricitate, echilibru dinamic și performanță a suprafeței. Prin combinarea caracteristicilor materialului...Oțel 35CrMoVCu tratament termic specific aplicației și inginerie de suprafață, manșonul poate fi configurat pentru diferite echipamente de laminare și condiții de lucru.



