



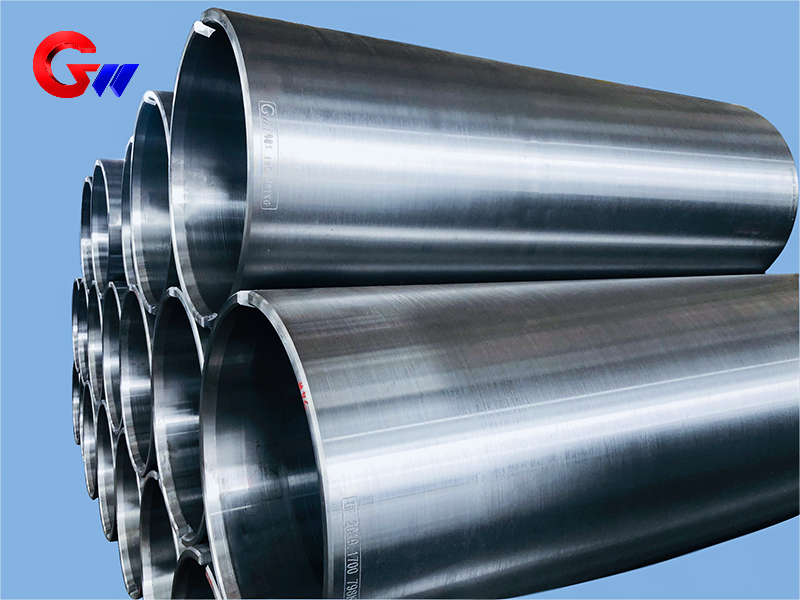
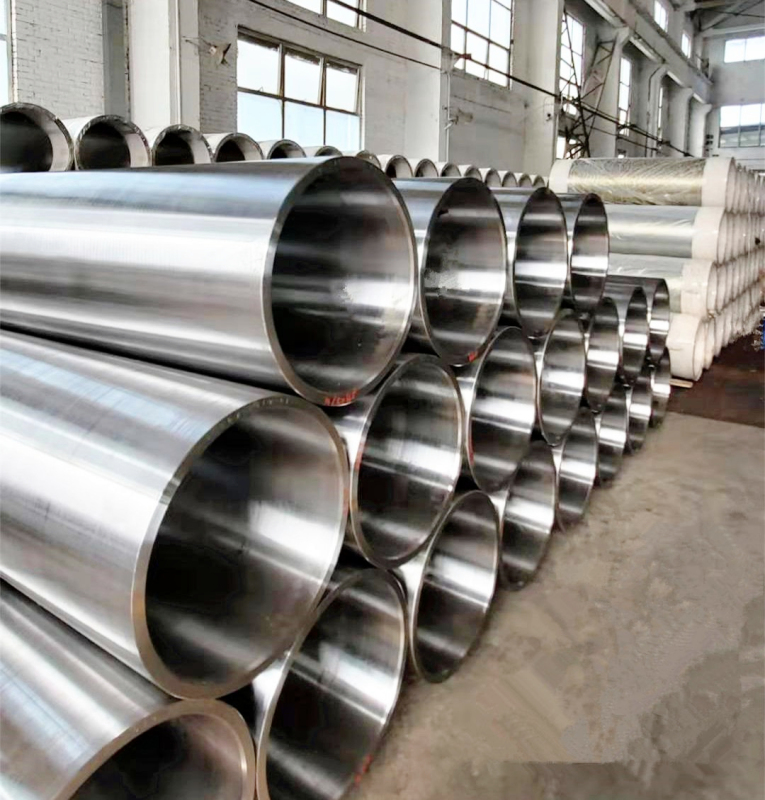
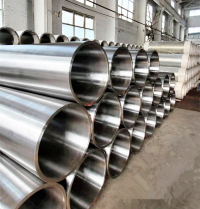
Bobină de oțel turnat utilizată în laminorul din folie de cupru
Manșon de oțel turnat 35CrMoV pentru laminoare de folie de cupru, fabricat prin turnare centrifugă, tratament termic, găurire dedicată, prelucrare CNC de precizie și inspecție de echilibrare dinamică 100%. Specificațiile personalizate includ 565×505×1600 mm și 665×605×2000 mm, cu proprietăți mecanice și toleranțe geometrice controlate conform cerințelor clientului.
- GW Precision
- China, Luoyang
- Stipulație contractuală
- Capacitatea anuală a bobinei de oțel este de 4000 de bucăți
- informație
Bobină de oțel turnat utilizată în laminorul din folie de cupru
| Bobină de oțel turnat | Material | Specificații |
| Folosit în mașina de laminat din folie de cupru | 35CrMoV | 565*505*1600 |
| 35CrMoV | 665*605*2000 |
Manșonul de oțel turnat este o componentă mecanică de precizie mare utilizată în echipamentele de laminare a foliei de cupru. GW Precision produce manșoane de oțel personalizate conform desenelor clienților, cerințelor de materiale, toleranțelor dimensionale și cerințelor de precizie geometrică. Pentru acest produs,Oțel aliat 35CrMoVeste utilizat ca material, cu specificațiile disponibile pentru565×505×1600 mmşi665×605×2000 mm.
Procesul de fabricație combină topirea și turnarea controlată, turnarea centrifugală, tratamentul termic, găurirea dedicată, prelucrarea CNC de precizie și inspecția echilibrării dinamice. Sistemul complet de procesare este dezvoltat prin îmbunătățire continuă pentru a controla concentricitatea, cilindricitatea, simetria și echilibrul dinamic al manșonului de oțel turnat.
Proprietăți mecanice și materiale 35CrMoV
Manșonul de oțel turnat 35CrMoV este tratat termic prin călire și revenire pentru a obține proprietățile mecanice necesare. Indicatorii tipici de performanță după tratamentul termic includ duritatea, rezistența la tracțiune, limita de curgere, alungirea, tenacitatea la impact și duritatea la temperaturi ridicate.
Proprietățile mecanice tipice sunt:
Duritate: HRC 48–52 la temperatura camerei, testat prin duritatea Rockwell conformASTM E18.
Rezistență la tracțiune: 1500–1800 MPa la temperatura camerei, testat conformASTM E8.
Rezistență la curgere: 1200–1400 MPa.
Alungire: 10–15%, bazat pe oLungimea ecartamentului de 50 mm.
Rezistență la impact: 20–40 J/cm², testat prin metoda impactului cu crestătură Charpy.
Duritate roșie: ≥HRC 38 la 600°C, testat după1 oră de menținere la temperatură ridicată.
Aceste proprietăți sunt importante pentru un manșon de oțel utilizat în mașinile de laminare, deoarece componenta trebuie să mențină o rezistență și o stabilitate dimensională adecvate în timpul funcționării mecanice continue. Condițiile finale de tratament termic și cerințele de inspecție pot fi controlate conform specificațiilor tehnice ale clientului.
Proces controlat de topire și turnare
GW Precision utilizează tehnologia de topire și turnare controlată pentru producerea manșoanelor de oțel turnat. Echipamentul de topire și turnare este susținut de proceduri de inspecție și testare pentru a controla compoziția chimică a materialului manșonului de oțel turnat.
Controlul precis al compoziției materialului oferă o bază fiabilă pentru turnarea, tratamentul termic și prelucrarea ulterioară. Procesul de inspecție a materialelor este utilizat pentru a verifica dacă manșonul de oțel îndeplinește cerințele specificate pentru material înainte de a trece la etapele ulterioare de fabricație.
Pentru manșoanele de oțel de dimensiuni mari, calitatea semifabricatului turnat are o influență directă asupra stabilității prelucrării ulterioare și a preciziei geometrice finale. Prin urmare, controlul materialului și calitatea turnării sunt părți importante ale întregului proces de fabricație.
Turnare centrifugă pentru turnarea manșoanelor de oțel
Turnare centrifugăse utilizează pentru manșonul de oțel turnat pentru a îmbunătăți calitatea și integritatea suprafețelor interioare și exterioare. Procesul de turnare centrifugă ajută la reducerea apariției defectelor de suprafață, cum ar fifisuri, incluziuni de zgură, pori și găuri de nisip.
Calitatea suprafeței de turnare este deosebit de importantă pentru o componentă cilindrică mare, deoarece prelucrarea ulterioară trebuie să stabilească suprafețe cilindrice interioare și exterioare precise din semifabricatul turnat. Un proces de turnare stabil oferă o bază adecvată pentru operațiuni de găurire, strunjire, rectificare și alte operațiuni de prelucrare de precizie.
După turnare și inspecția preliminară, semifabricatul manșonului de oțel intră în procesele ulterioare de prelucrare și tratament termic. Ruta specifică de fabricație este ajustată în funcție de specificațiile manșonului și de cerințele clientului.

Tratamentul termic al manșonului de oțel turnat
Tratamentul termic este o etapă importantă de fabricație pentru manșonul de oțel turnat 35CrMoV atunci când sunt necesare proprietăți mecanice specifice.
GW Precision aplică un proces matur de tratament termic manșoanelor de oțel care necesită performanțe mecanice specificate. După tratamentul termic, se efectuează teste corespunzătoare ale proprietăților mecanice pentru a verifica starea produsului finit.
Procesul de tratament termic este conceput pentru a obține duritatea și rezistența necesare, menținând în același timp proprietățile mecanice necesare pentru aplicația laminorului. Inspecția proprietăților mecanice se efectuează împreună cu inspecția dimensională convențională, astfel încât starea produsului să poată fi evaluată atât din punct de vedere al performanței materialului, cât și al preciziei de prelucrare.
Pentru acest manșon de oțel turnat 35CrMoV, performanța tipică tratată termic includeDuritate HRC 48–52,Rezistență la tracțiune 1500–1800 MPa,Rezistență la curgere de 1200–1400 MPa,Alungire de 10–15%șiRezistență la impact de 20–40 J/cm²Cerința de duritate la temperatură înaltă este≥HRC 38 la 600°C după o oră de menținere.
Condițiile finale de tratament termic sunt controlate în conformitate cu cerințele privind proprietățile mecanice specificate de client și cu criteriile de inspecție aplicabile.
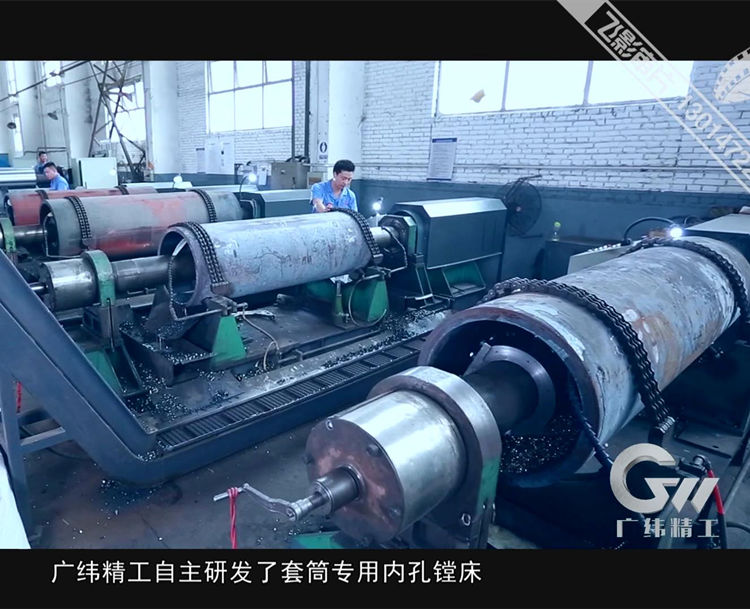
Mașină de găurit dedicată
Una dintre capacitățile importante de producție pentru acest manșon de oțel turnat este mașina de găurit dedicată, dezvoltată independent de companie. Echipamentul a fost cercetat și dezvoltat de GW Precision și a obținut...brevet național.
Mașina dedicată este proiectată cu o rigiditate bună și o precizie ridicată de prelucrare. Structura sa de prelucrare utilizează un sistem de prindere anti-retur, care ajută la menținerea poziției piesei de prelucrat în timpul procesului de prelucrare a găurii.
Dezvoltarea și îmbunătățirea continuă a acestui echipament dedicat au ajutat GW Precision să stabilească un sistem integrat de procesare pentru manșoane mari de oțel. Sistemul se concentrează pe controlulconcentricitate, cilindricitate, simetrie și echilibru dinamicpe tot parcursul procesului de fabricație.
Toleranțele dimensionale specifice și toleranțele de precizie geometrică sunt controlate strict în conformitate cu desenele și cerințele tehnice ale clientului, în loc să se aplice o toleranță fixă independent de designul real al produsului.
Găurire de precizie a semifabricatului cu manșon de oțel
Semifabricatul pentru manșonul de oțel turnat este mai întâi prelucrat pe mașina de găurit dedicată, dezvoltată de GW Precision.
În timpul găuririi, semifabricatul manșonului poate fi ajustat pentru a obține concentricitate între capetele frontală și posterioară ale deschiderii. Această metodă de poziționare ajută la menținerea unor condiții stabile de așchiere și la îmbunătățirea preciziei de prelucrare.
În timpul procesului de așchiere, piesa de prelucrat rămâne fixă în timp ce axul sculei se rotește pentru a prelucra gaura interioară. Această metodă de prelucrare evită erorile asociate cu rotația piesei de prelucrat, inclusiv conicitatea și alte erori de formă.
Îndepărtarea stabilă a așchiilor în timpul prelucrării ajută, de asemenea, la îmbunătățirea stării suprafeței prelucrate și reduce posibilitatea ca așchiile să zgârie suprafața prelucrată. Aceste caracteristici ale procesului sunt importante la prelucrarea manșoanelor de oțel cu diametru mare și lungime mare, unde stabilitatea prelucrării afectează direct precizia geometrică finală.
Prelucrare CNC cu autocentrare dublă
După găurirea și alezarea găurilor, manșonul de oțel turnat este prelucrat în continuare folosind unmașină-unealtă CNC cu autocentrare dublădezvoltat din cercetarea și experiența îndelungată a GW Precision în prelucrarea de înaltă precizie a componentelor de dimensiuni mari.
Mandrine hidraulice de susținere sunt instalate la ambele capete ale manșonului. Aceste mandrine pot localiza rapid cele două capete ale găurii interioare și ajută la controlul concentricității dintre secțiunile găurii interioare față și spate în limitele toleranței permise.
După poziționare, mașina-unealtă prelucrează suprafața cilindrică exterioară, controlând în același timp concentricitatea dintre cercurile interior și exterior în intervalul de toleranță admis.
Cercurile conice ale găurilor interioare de la ambele capete sunt, de asemenea, prelucrate și controlate pentru a menține concentricitatea în limitele toleranței specificate. Această metodă de prelucrare cu dublă autocentrare este utilă în special pentru manșoanele mari de oțel, deoarece relația dintre gaura interioară, diametrul exterior și suprafețele de referință de la ambele capete are o influență directă asupra preciziei finale a asamblării.
Precizie geometrică și control al procesului
Pentru un manșon mare de oțel turnat utilizat în echipamentele de laminare a foliei de cupru, precizia dimensională nu este suficientă pentru a evalua produsul final. De asemenea, trebuie controlată relația dintre diferitele suprafețe prelucrate.
Prin urmare, sistemul integrat de procesare al GW Precision se concentrează pe câteva caracteristici geometrice cheie, inclusivconcentricitate, cilindricitate și simetrieAcești parametri sunt controlați pe tot parcursul secvenței de procesare, în loc să fie luați în considerare doar în timpul inspecției finale.
Mașina de găurit dedicată, mașina-unealtă CNC cu autocentrare dublă și procesele de prelucrare de precizie aferente lucrează împreună pentru a stabili referințe de prelucrare stabile pentru manșonul de oțel.
Toleranța dimensională specifică și toleranța geometrică sunt determinate în conformitate cu desenele și cerințele tehnice ale clientului. Acest lucru permite fabricarea manșonului de oțel turnat pentru diferite configurații de laminoare pentru folie de cupru și diferite interfețe de echipamente fără a aplica dimensiuni standard neacceptate.
Test de echilibrare dinamică
Echilibrarea dinamică este un element important de inspecție pentru un manșon rotativ de oțel mare utilizat în mașinile de laminare.
Pe lângă inspecția dimensională convențională și testarea proprietăților mecanice după tratamentul termic, GW Precision efectuează inspecția de echilibrare dinamică pentru a verifica în continuare calitatea produselor din manșoane de oțel turnate.
Omașină de echilibrare dinamică cu bandă inelarăeste disponibil pentruTestare de echilibrare dinamică 100%a manșoanelor de oțel turnat. Inspecția echilibrării ajută la identificarea dezechilibrului rezidual care ar putea afecta starea de rotație a componentei.
Pentru componentele rotative mari, echilibrarea dinamică este strâns legată de funcționarea stabilă. Prin urmare, echilibrarea dinamică este încorporată în procesul de inspecție împreună cu precizia dimensională, precizia geometrică și proprietățile mecanice tratate termic.
Manșon personalizat din oțel turnat pentru laminoare de folie de cupru
Manșonul de oțel turnat 35CrMoV este fabricat pentru aplicații în laminoare de folie de cupru și poate fi personalizat conform desenelor și cerințelor tehnice ale clientului. Specificațiile produsului disponibile în datele actuale includ565×505×1600 mmşi665×605×2000 mm.
Procesul de fabricație al GW Precision acoperă controlul materialelor și al pieselor turnate, turnarea centrifugală, tratamentul termic, găurirea dedicată, alezarea de precizie, prelucrarea CNC cu autocentrare dublă și inspecția echilibrării dinamice.
Combinarea acestor procese are scopul de a asigura un control stabil al stării materialului manșonului de oțel, al proprietăților mecanice, al preciziei dimensionale și al preciziei geometrice. Pentru produsele care necesită proprietăți mecanice specifice, tratamentul termic se efectuează conform cerințelor tehnice aplicabile, urmat de testarea proprietăților mecanice corespunzătoare.
Pentru prelucrarea de precizie, mașina de găurit dedicată, dezvoltată de GW Precision, oferă o metodă stabilă de prelucrare pentru semifabricate cu manșoane de dimensiuni mari. Procesul ulterior de prelucrare CNC cu autocentrare dublă controlează relația dintre suprafețele cilindrice interioare și exterioare și geometria găurii interioare cu două capete.



