



Manșon din oțel turnat pentru laminoare cu benzi de aluminiu (inspecție dinamică a echilibrului)
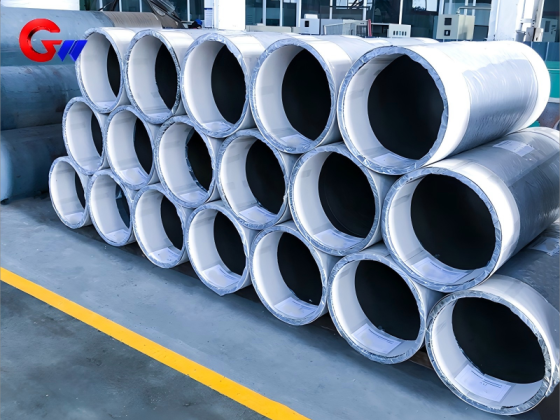
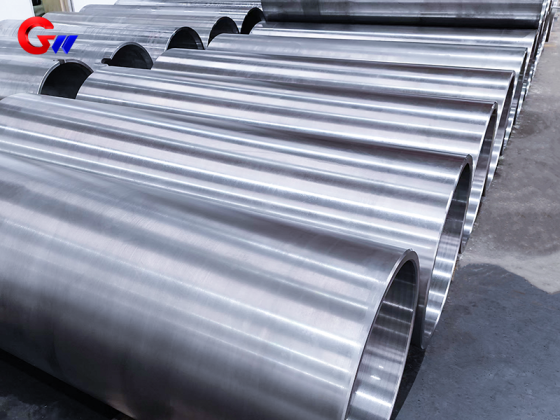
Manșonul din oțel turnat pentru laminorul de benzi de aluminiu este conceput pentru aplicații de laminare de mare viteză a benzilor și foliilor de aluminiu, cu viteze de laminare de 1200–2500 m/min și grosimi ale materialului de 0,1–2,0 mm. Fabricat din oțel 35NiCrMo, manșonul are o specificație de 565 × 505 × 1700 mm. Este potrivit pentru laminoare la rece cu înălțime de patru și șase și laminoare Sendzimir cu înălțime de 20 utilizate pentru folie pentru baterii și folie de ambalare. Manșonul este proiectat pentru stabilitate dinamică la viteze mari de rotație, cu un dezechilibru rezidual controlat la ≤0,4 g·cm/kg (grad G0.4) și o amplitudine a vibrațiilor controlată la ≤0,8 μm. Temperatura zonei de laminare poate atinge aproximativ 150–250°C, necesitând ca manșonul să reziste la solicitări termice și mecanice repetate în timpul funcționării.
- GW Precision
- China, Luoyang
- Stipulație contractuală
- Capacitatea anuală a bobinei de oțel este de 4000 de bucăți
- informație
Manșon din oțel turnat pentru laminoare cu benzi de aluminiu (inspecție dinamică a echilibrului)
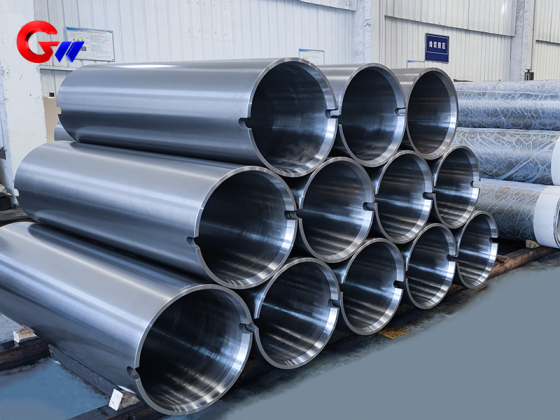
Cel/Cea/Cei/CeleLaminor de benzi de aluminiu Manșon din oțel turnateste o componentă din oțel turnat de dimensiuni mari, concepută pentru echipamente de laminare a benzilor și foliei de aluminiu. Este fabricată dinOțel 35NiCrMoși are o specificație de565 × 505 × 1700 mmManșonul este conceput pentru condiții de rotație de mare viteză, sarcini mecanice repetate și solicitări termice alternative întâlnite în timpul laminării aluminiului.
Manșonul este potrivit pentru aplicații de laminare a benzilor de aluminiu cu viteze de laminare de1200–2500 rpmși grosimi ale materialelor de0,1–2,0 mmEchipamentele tipice includ laminoare la rece cu patru și șase înălțimi șiLaminoare Sendzimir de 20 de înălțimeÎn aplicațiile cu o capacitate de 20 de litri, manșonul poate fi utilizat pentru producția de folie pentru baterii și folie pentru ambalaje.
Oțel 35NiCrMo și tratament termic
Manșonul foloseșteOțel 35NiCrMo, cu o rezistență la tracțiune specificată de≥850 MPaMaterialul oferă rezistența, tenacitatea la impact și rezistența la oboseală necesare pentru o componentă rotativă mare, supusă unor solicitări mecanice repetate.
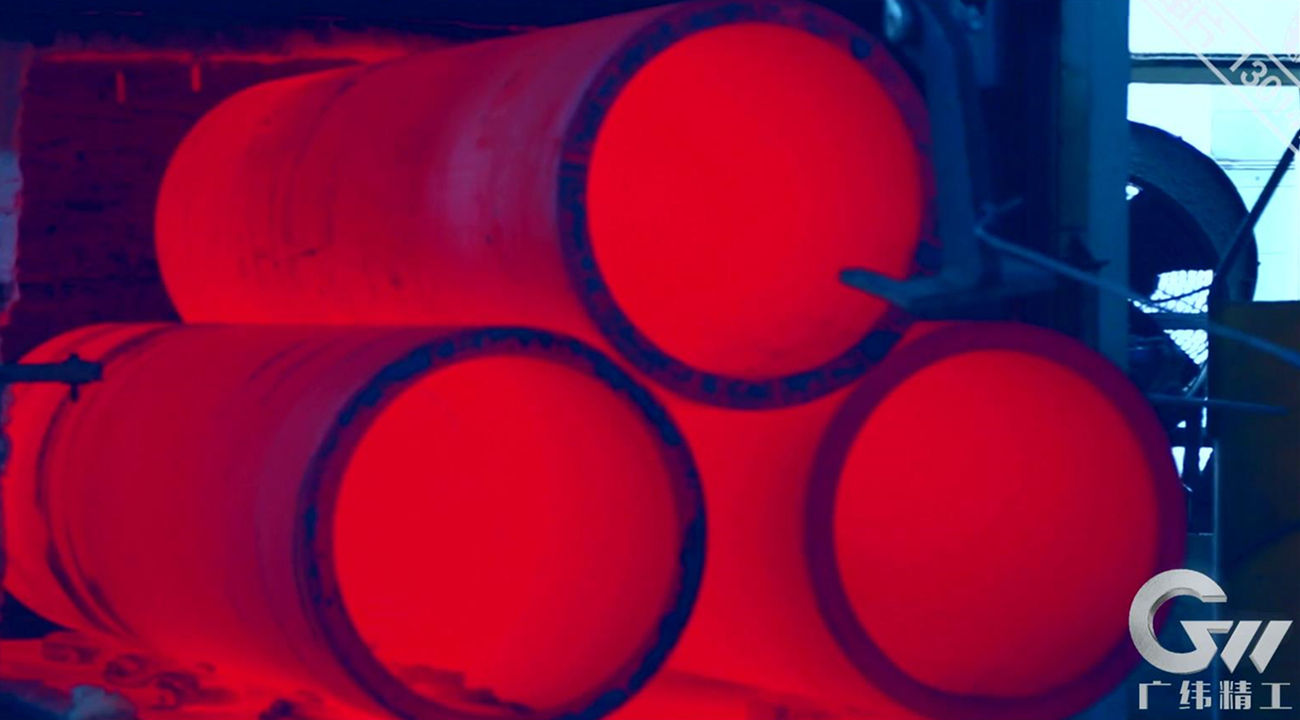
Materialul este tratat decălire și revenire la temperatură înaltăDupă tratamentul termic, duritatea specificată esteHRC 30–40Această condiție tratată termic oferă o combinație controlată de rezistență, duritate și tenacitate pentru condițiile de lucru ale manșonului.
Temperatura instantanee reală în zona de rulare este de aproximativ150–250°CDatele furnizate privind materialele specifică, de asemenea, o capacitate de funcționare pe termen scurt la temperatura de aproximativ400–500°CAceste condiții impun ca manșonul să reziste la solicitări termo-mecanice repetate fără a-i compromite stabilitatea structurală.
Echilibru dinamic pentru rulare la viteză mare
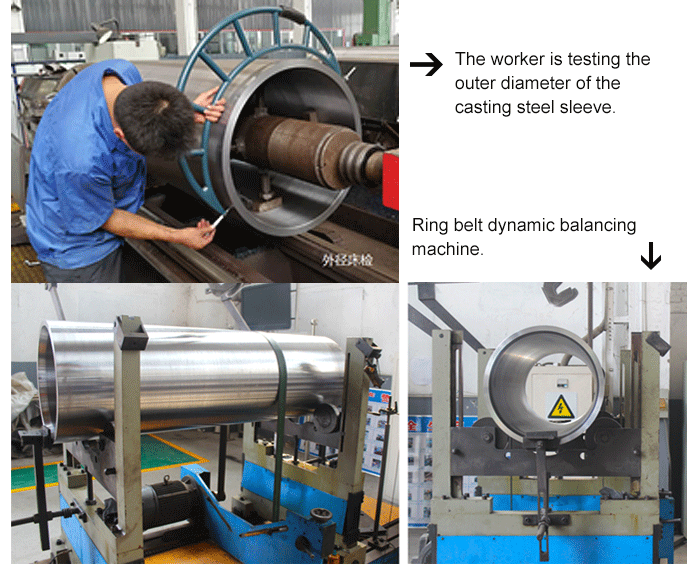
Echilibrul dinamic este o cerință importantă pentru acest manșon de laminare din aluminiu datorită vitezei sale mari de rotație. Dezechilibrul rezidual este controlat pentru a≤0,4 g·cm/kg, corespunzătorGradul G0.4.
Manșonul este, de asemenea, conceput pentru a suprima vibrațiile de înaltă frecvență, cu amplitudinea specificată a vibrațiilor controlată pentru a≤0,8 μmControlul dezechilibrului rezidual și al vibrațiilor ajută la îmbunătățirea stabilității la rotație în timpul laminării la viteză mare a benzilor și foliilor de aluminiu și susține condiții de laminare constante.
Prin urmare, combinația dintre rezistența materialului, tratamentul termic, precizia dimensională și echilibrul dinamic este luată în considerare pe tot parcursul procesului de fabricație, mai degrabă decât doar în timpul inspecției finale.
Prelucrare de precizie de dimensiuni mari
Semifabricatul manșonului este inițial prelucrat pe omașină de găurit dezvoltată de GW Precision TechnologyÎn timpul găuririi, procesul de prelucrare este utilizat pentru a controla concentricitatea dintre capetele frontală și posterioară ale deschiderii interioare.
Piesa de prelucrat rămâne fixă în timp ce axul sculei se rotește pentru a tăia orificiul interior. Această metodă de prelucrare ajută la reducerea erorilor de conicitate și formă din deschidere. De asemenea, permite o îndepărtare mai lină a așchiilor în timpul prelucrării, ceea ce ajută la îmbunătățirea finisajului suprafeței și la reducerea posibilității de zgârieturi cauzate de acumularea de așchii.
După prelucrarea inițială a găurii, manșonul este prelucrat în continuare pe unMașină-unealtă CNC cu autocentrare dublă, dezvoltată prin ani de experiență în prelucrarea de înaltă precizie a dimensiunilor mari.
Mandrinele hidraulice de susținere sunt instalate la ambele capete ale mașinii pentru a localiza rapid capetele găurilor interioare ale piesei de prelucrat. Această metodă de poziționare ajută la menținerea concentricității necesare în timpul prelucrării ulterioare. Procesul CNC este apoi utilizat pentru a prelucra suprafața cilindrică exterioară, menținând în același timp relația necesară dintre suprafețele interioare și exterioare.
Suprafețele circulare conice ale găurilor interioare de la ambele capete sunt, de asemenea, prelucrate cu concentricitatea necesară. Această secvență de prelucrare oferă o precizie geometrică controlată pentru un manșon rotativ mare utilizat în echipamentele de laminare de mare viteză.
Sudură și controlul calității
Când este necesară repararea prin sudură, manșonul este preîncălzit la aproximativ200–300°Cînainte de sudare. După sudare, se aplică un tratament termic post-sudură pentru a reduce riscul de fisurare și a controla stresul termic rezidual.
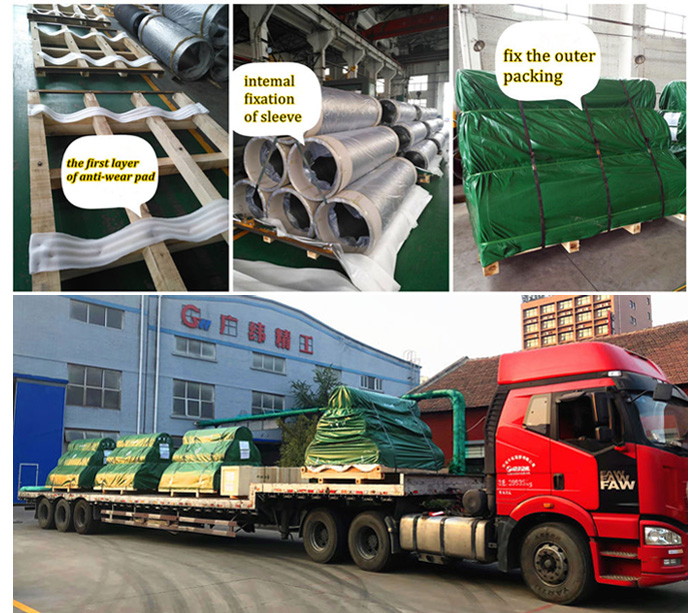
Documentația de calitate pentru manșonul finit include oraport de analiză a compoziției chimice, raport de tratament termic, raport de analiză mecanică a materialelor, raport de toleranță dimensională și raport de toleranță de formă și poziționalăAceste înregistrări oferă trasabilitatea materialului, a stării tratamentului termic și a rezultatelor prelucrării finite.
Combinația dintreMaterial 35NiCrMo, tratament termic controlat, prelucrare CNC de precizie la scară largă, inspecție dinamică a balansului și control documentat al calitățiioferă un proces complet de fabricație pentru manșoanele din oțel turnat utilizate în laminoarele de mare viteză pentru benzi și folii de aluminiu.
Fabricație personalizată
GW Precision Technology produce acest lucruManșon din oțel turnat 35NiCrMoconform cerințelor tehnice și dimensionale ale echipamentului de laminare al clientului.565 × 505 × 1700 mmSpecificațiile manșonului, gama de aplicații de mare viteză, cerințele de echilibrare dinamică, procesul de prelucrare și documentația de inspecție pot fi încorporate în procesul de fabricație și control al calității pentru aplicația specificată de laminare a aluminiului.